-
 JDB fast smörjlager JTW Solid Lubricant Graphite Oljefritt Brons Axialbricka Lager
-
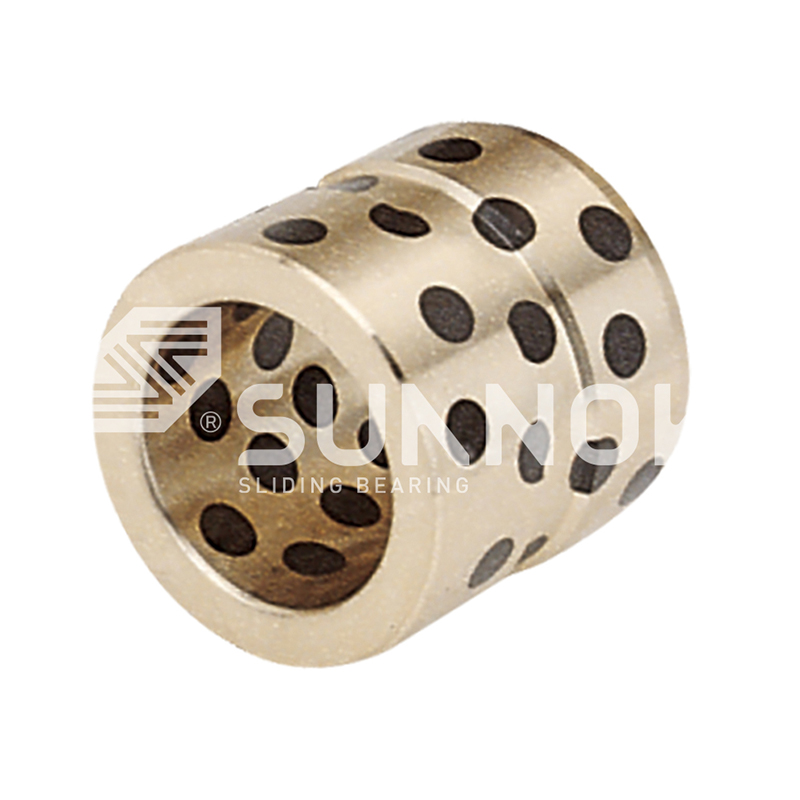 JDB fast smörjlager High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 JDB fast smörjlager JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
 JDB fast smörjlager Underhållsfritt med krage mässing Din9834 oljefritt styrbussningslager
-

-

-

-


OEM självsmörjande bronsbussningstillverkning: Processer, material & QC Guide
Branschnyheter-En maskinunderhållsingenjör vid en bilstämplingsanläggning drar en sliten ejektorstyrbussning och finner att artikelnumret har tagits bort. Ersättningen måste matcha samma hål, samma flänshöjd och ett längre serviceintervall än originalet. Då slutar uppgiften vara en reservdelsorder och blir ett OEM självsmörjande bronsbussningstillverkningsprojekt: en ritning, ett lastfall och en materialspecifikation som en leverantör måste omvandla till en färdig, spårbar komponent. Specialister som Zhejiang Shuangnuo Bearing Technology Co., Ltd. hanterar hela kedjan, från smältning av legeringar till slutlig bearbetning.
OEM-tillverkning av självsmörjande bronsbussningar innebär att tillverka bussningar enligt kundens ursprungliga tekniska specifikation istället för att leverera en katalogstandard. Den täcker legeringskvalitet, fast smörjmedelstyp och fördelning, dimensionstoleranser, ytfinish och testdokumenten som bevisar att delen uppfyller ritningen.
10 år av kontinuerlig FoU på självsmörjande kopparlegeringar
80 CNC-svarvar, svarvar och bearbetningscenter i egen regi
0,05-0,12 torrfriktionskoefficient av grafitinbäddad brons
200 MPa typisk statisk belastning för gjutna bronskvaliteter
Vad definierar en OEM självsmörjande bronsbussning
En OEM självsmörjande bronsbussning definieras av dess specifikation, inte av dess storlek. Skillnaden mot en standardbussning är att varje kritisk egenskap, från kemisk sammansättning till kantfasning, är fixerad på en ritning och verifierad mot den.
Kärnegenskaper hos en OEM-specifikation
- Legeringskvalitet med en kontrollerad kemisk sammansättning, såsom tennbrons, aluminiumbrons eller mässing.
- Solid smörjmedelstyp (grafit, molybdendisulfid eller liknande) och dess fickmönster i lagerväggen.
- Måtttoleranser för hål, ytterdiameter, längd och flänsposition.
- Ytfinish, kantbehandling och renhetskrav som skyddar överföringsfilmen.
- Acceptansdata: materialcertifikat, mekaniska testresultat och inspektionsrapporter från tredje part.
Definition
OEM självsmörjande bronsbussningstillverkning är tillverkning av bronsbussningar med inbäddade fasta smörjmedel, gjorda enligt köparens originalspecifikation och verifierade genom sammansättningskontroll, dimensionsinspektion och dokumenterad testning.
När en del tillverkas på detta sätt styr köparen resultatet. När den produceras från ett slitet prov eller en katalogdimensionslista kontrollerar leverantören resultatet och förutsägelser om slitageliv blir gissningar.
Tre tillverkningsvägar: gjuten, sintrad, lindad
Tre produktionsvägar täcker praktiskt taget alla OEM självsmörjande bronsbussningar: kontinuerlig eller centrifugalgjutning, sintring på stålunderlag och bronsförpackning.
| Rutt | Hur den är gjord | Typiska legeringar | Bäst passande applikationer |
| Gjuten brons | Smältan hälls genom kontinuerlig eller centrifugalgjutning och bearbetas sedan | Tennbrons, aluminiumbrons, mässing | Höga stötbelastningar, tjocka väggar, stora diametrar, lågvolym specialarbete |
| Sintrad bimetall | Bronspulver sintrat på ett stålunderlag, sedan färdigt | Bronsskikt på stål med dispergerat fast smörjmedel | Tunna väggar, massproduktion, konsekvent friktion, kostnadskänsliga körningar |
| Bronslindad | Bronsremsa med smörjmedelsfickor rullade till färdig cylinder | Bronsremsa med grafitpluggar | Lätt till medelstor belastning, snabb leverans, enkla hål |
Gjutvägar dominerar när applikationen behöver en tjock vägg, en kraftig interferenspassning eller en icke-standardiserad geometri. Vid stränggjutning stelnar legeringen i en kontrollerad sektion före bearbetning, vilket ger tätt material med jämn grafitfördelning. För köpare som behöver denna väg, producerar Zhejiang Shuangnuo JDB600 självsmörjande lager i gjuten brons som en dedikerad produktlinje.
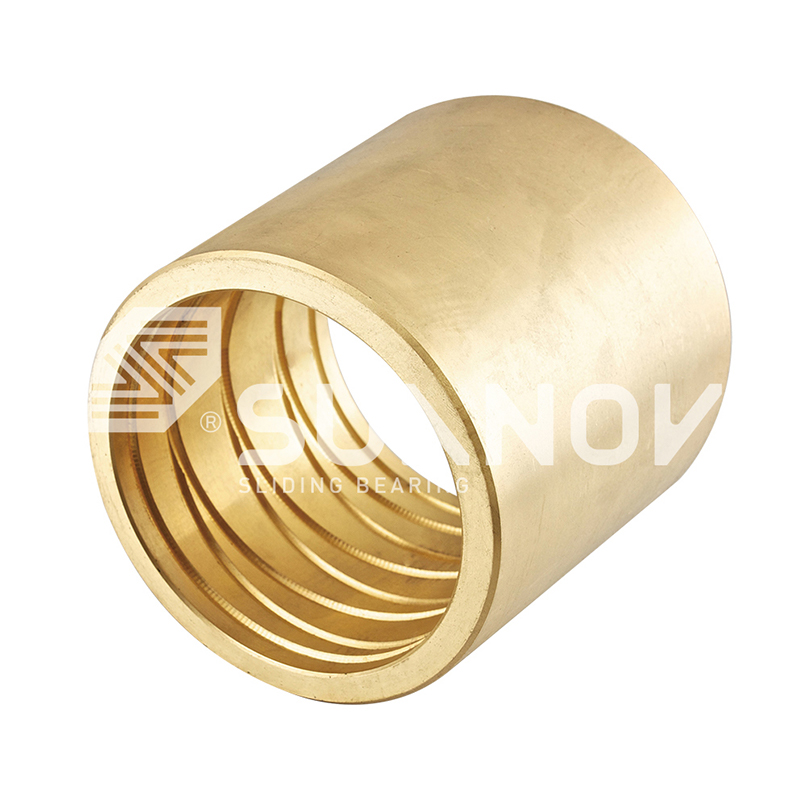 Grossist JDB-600 gjutna självsmörjande brons styrbussningar lagerleverantörer, Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB-600 gjuten självsmörjande brons guidebussning lagerleverantörer, Company, W... Visa produkt →
Sintrade bimetallbussningar använder ett stålstöd för strukturell styrka och ett sintrat bronsskikt för glidprestanda. De passar tunnväggiga mönster som produceras i större kvantiteter. Den SF1 oljefria lager med ett sintrat bronsskikt tillverkade av företaget tillhör denna familj och används i stor utsträckning i hydrauliska och allmänna maskiner.
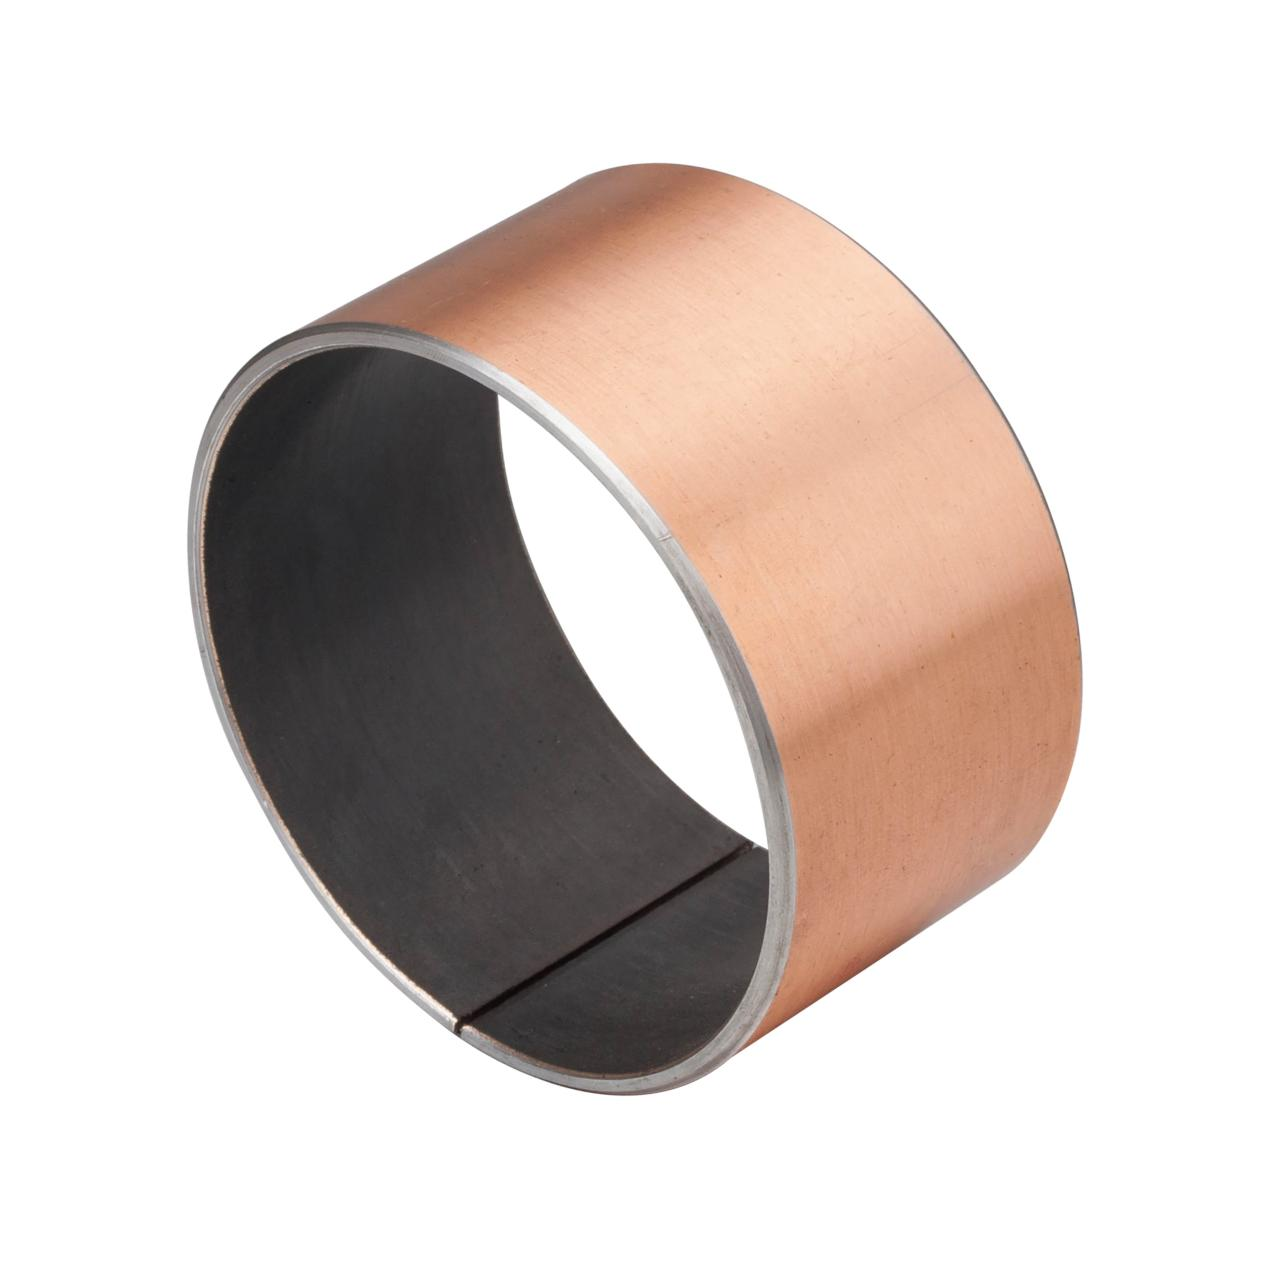 Underhållsfritt SF-1 självsmörjande lager i grossistledet för tunga applikationer Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina underhållsfritt SF-1 självsmörjande lager för tunga applikationer - låg... Visa produkt →
Omlindade bronsbussningar är gjorda av bandmaterial, vilket förkortar produktionskedjan och sänker kostnaderna för enkla cylindriska delar.
För en gjutkvalitet smälts legeringen, gjuts och bearbetas; det fasta smörjmedlet pressas in i borrade hål eller spår i en separat operation. För sintrade och lindade kvaliteter byggs smörjmedlet in i materialstrukturen under formningen.
Val av legeringar och fast smörjmedel
Val av legering ställer in last- och temperaturtaket; val av fast smörjmedel ställer in friktion och slitage. Välj först legeringen och anpassa sedan smörjmedlet till miljöförhållandena.
Legeringsfamiljer och deras gränser
Tennbrons är standard för slitstyrka och bearbetbarhet under måttlig belastning. Aluminiumbrons ger högre styrka och bättre motståndskraft mot anfall under tunga eller nötande förhållanden. Mässing är billigare och lätt att bearbeta, vilket gör den attraktiv för styrapplikationer där belastningen är blygsam.
Fasta smörjmedel i bronsbussningar
Grafit är det vanligaste inbäddade smörjmedlet. Den förblir stabil i luft till ungefär 400 C och bildar en kontinuerlig överföringsfilm på axeln. Molybdendisulfid fungerar bättre i vakuum- eller torrgasmiljöer där grafit förlorar sin låga friktion. Fickmönstret, oavsett om det är borrade hål, slitsar eller ett vävt nät, avgör hur snabbt filmen återuppbyggs efter avtorkning.
Tabellen nedan jämför typiska statiska belastningsklasser efter tillverkningsväg. Exakta värden beror på väggtjocklek, legeringsskick och hastighet, så validera alltid mot leverantörens testdata.
0,05 till 0,12
Typiskt torrfriktionskoefficientområde för grafitinbäddad brons som löper mot en härdat stålaxel efter överföringsfilmbildning.
För mässingsbaserade mönster med inbäddad grafit JDB650 massivsmörjande mässingsbussningar som erbjuds av Shuangnuo är en standardplattform för guide- och ejektorapplikationer.
 Grossist JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, företag, vi... Visa produkt →
Innan du slutför en materialklass, jämför driftshastigheten och belastningen mot lagrets PV-gräns i teknisk analys av PV-gräns och slitagehastighet för självsmörjande bronsbussningar .
Bearbetning, toleranser och ytfinish
Bearbetningsnoggrannheten avgör om en självsmörjande bussning går tyst och slits jämnt under hela designlivslängden. En bussning med en exakt legering men en grov borrning kommer att misslyckas tidigt.
Typiska toleransintervall
De flesta OEM-bussningar är specificerade med ett H7-hål för glidytan och en interferenspassning på ytterdiametern. Borrningar hålls vanligtvis till plus 0,025 till plus 0,050 mm, medan hussätet kräver rundhet inom några mikrometer. Axelsidan använder normalt f7 eller g6 spel.
Ytfinish och kantbehandling
Borrningen behöver sällan spegelpoleras; en räckvidd på 0,8 till 1,6 mikrometer Ra bevarar överföringen av smörjmedel samtidigt som man undviker för tidig bäddning. Fasningar och avgradade kanter betyder mer än de flesta ritningar visar, eftersom en vass kant kan skrapa grafitfilmen från skaftet vid de första slagen. Skärpa inte en tolerans utan en funktionell anledning, eftersom varje ytterligare mikron kontroll ökar bearbetningskostnaderna.
En variation på 0,01 mm i hålets rundhet kan skära den effektiva kontaktytan och höja det lokala trycket tillräckligt för att förkorta livslängden med en mätbar marginal. Specificera vad din montering behöver, inte vad en maskin kan åstadkomma.
För praktiska passningsvärden, se installations- och toleransguide för oljefria bronsbussningar , som täcker interferens, spelning och rekommenderade steg för borrning.
Kvalitetskontroll som skyddar ett OEM-program
Tillförlitlig OEM-försörjning beror på kontroll av den kemiska sammansättningen vid smältningsstadiet, inte enbart på slutinspektion. Om legeringen avviker vid ugnen, kommer ingen bearbetning att återställa lastkapaciteten.
Hos Zhejiang Shuangnuo Bearing Technology Co., Ltd., gjuts legeringen internt och övervakas med spektroskopi före, under och efter gjutning. Företaget driver mer än 80 CNC-svarvar, CNC-svarvar och bearbetningscenter, som håller gjutnings- och efterbehandlingsstegen under ett tak. Tredjepartslaboratorier verifierar regelbundet materialsammansättning och mekaniska egenskaper, och auktoritativa testrapporter finns tillgängliga på begäran.
- Spektrumanalys vid ugnen för att bekräfta legeringskemi före och under gjutningen.
- Mekanisk testning på provkuponger för att verifiera hårdhet, draghållfasthet och töjning.
- Materialprovningscertifikat som spårar en leveranssats tillbaka till dess smälta.
- Oberoende tredjepartsinspektion för program som kräver externa bevis.
Köpare bör ange certifieringskravet i inköpsordern. En leverantör som gjuter sin egen legering och kör ugnsstegsspektroskopi kan bevisa materialets historia; en leverantör som köper gjutgods från marknaden kan inte.
Hur man strukturerar en OEM-förfrågan
Det snabbaste sättet att få en korrekt offert är att skicka en komplett specifikationsuppsättning snarare än ett slitet prov eller en enda ritningsvy. Ofullständiga indata ger preliminär prissättning och senare ändringsorder.
- Skicka en måttritning med toleranser, ytfinish och kantbehandlingsnoteringar.
- Ange legeringskvalitet och hårdhet eller originaldelens materialsammansättning.
- Tillhandahåll belastning, hastighet, temperatur och miljöförhållanden för PV-validering.
- Definiera acceptanskriterier: mätmetod, materialrapport, tredjepartscertifikat.
- Ge en volymprognos och målledtid så att leverantören kan planera gjutkörningar.
| Specifikationsfält | Varför det spelar roll |
| Borrning, ytterdiameter, längd, fläns | Definierar passform och förhindrar bearbetningskorrigeringar före montering |
| Legeringskvalitet och hårdhet | Ställer in lasttak och slitagebeteende |
| Smörjmedelstyp och fickmönster | Ställer in friktion, temperaturområde och filmkvalitet |
| Belastning, hastighet, temperatur, miljö | Validerar PV-klassificeringen och förväntad livslängd |
| Testrapporter och certifikat | Definierar acceptans, spårbarhet och ansvarsgränser |
När en anpassad bussning ligger utanför standardkatalogstorlekar, ange närmaste standardreferens och de modifierade måtten. Det förkortar utvärderingstiden och ger leverantören en baslinje för tolerans och materialbeteende. Se den guide till anpassade bronsbussningar med icke-standardiserade mått och toleranser för detaljer.
Vanliga frågor
Hur länge håller en OEM självsmörjande bronsbussning?
Livslängden styrs av PV-värdet, axelns hårdhet och om det bildas en stabil överföringsfilm vid inkörning. Väldesignade grafitinbäddade bronsbussningar körs vanligtvis i tusentals timmar under konstant belastning; Applikationer med hög momentan belastning förlitar sig på samma smörjmedelsfickor för att återuppbygga filmen efter varje händelse.
Kan dessa bussningar gå helt utan olja?
Ja, men ytan behöver fortfarande en kort inkörningsperiod under vilken det inbäddade smörjmedlet överförs till axeln. Efter att överföringsfilmen bildats, torkar bussningen med en friktionskoefficient i intervallet 0,05 till 0,12 mot en korrekt färdig stålaxel.
Vilka mått måste stå på ritningen?
Åtminstone hålet, ytterdiameter, längd, flänsdimensioner, avfasningar och deras toleranser. Lägg till ytfinish och rundhet för hålet, eftersom de direkt styr filmbildning och slitagelikformighet.
Hur verifieras legeringskvaliteten i ett OEM-program?
Spektroskopi vid smältsteget bekräftar sammansättningen före hällning, och periodisk tredjepartstestning bekräftar mekaniska egenskaper. Köpare bör begära materialtestcertifikat med varje leverans och, för kritiska program, en oberoende inspektionsrapport.
Om en standardprodukt inte stämmer överens med ditt lastfall, skicka ritningen och driftsvillkoren. Shuangnuo kan citera en OEM-design baserad på sin egen gjutna legering, intern bearbetning och dokumenterad kvalitetskontroll.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
