-
 JDB fast smörjlager Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-

-
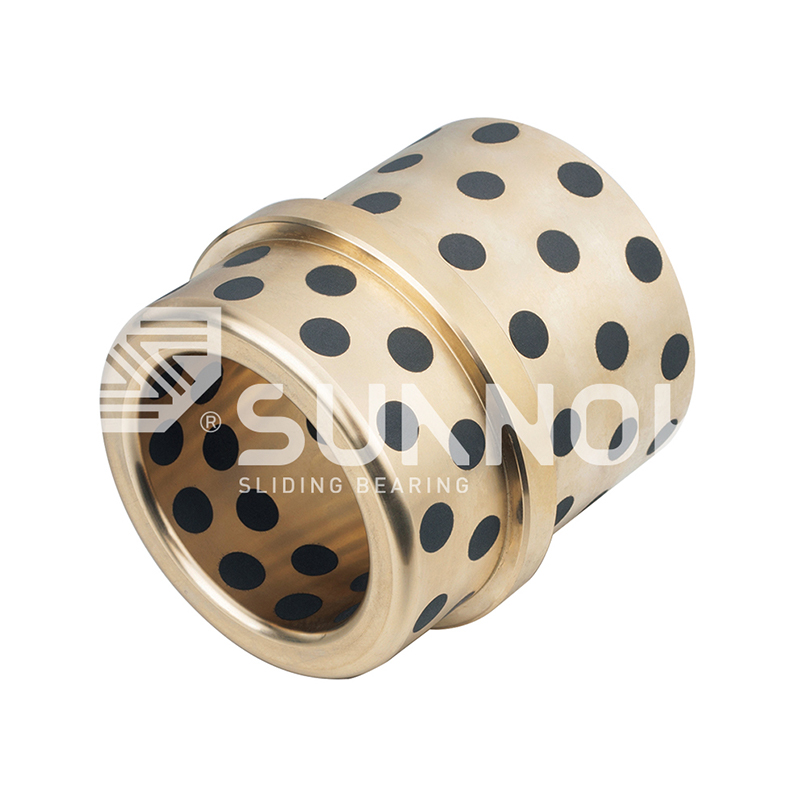 JDB fast smörjlager Stegfläns Självsmörjande bronsbussning Grafitpluggad glidhylslager JOSG
-
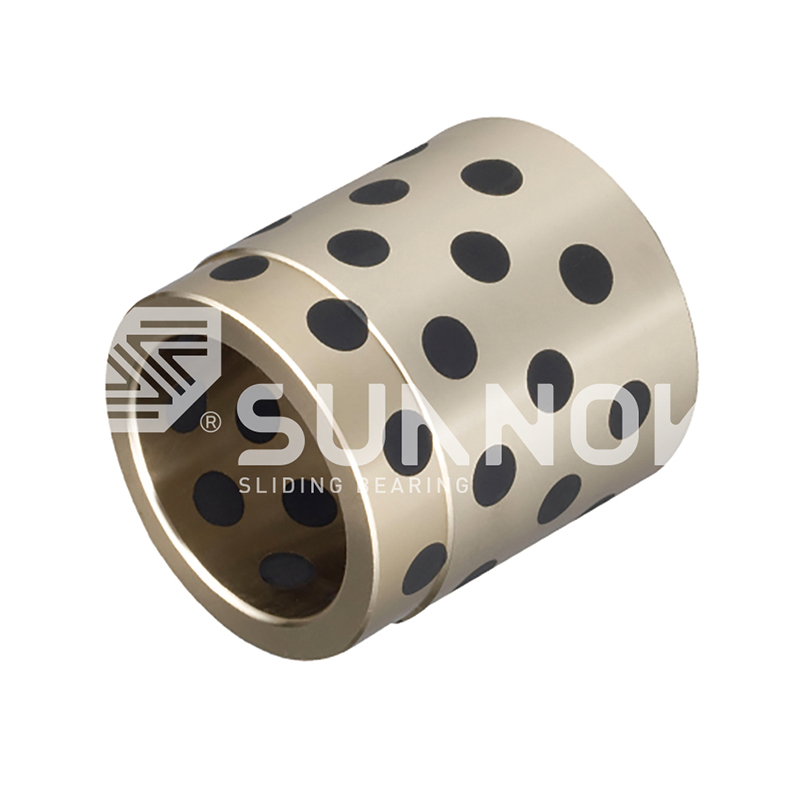 JDB fast smörjlager Rörformigt självsmörjande bronsbussning Grafitpluggat glidlager JPBW, JPBF
-

-
 SF-1 Oilless-lager SF-1 WC Standard Metric Thrust Washer | Låg friktion, hög belastningslager
-
 JF-800 BI-metalllager JF-800F Standard metrisk flänslager
-
 FB090 brons inslaget lager FB092 brons inslaget lager


Faktorer som påverkar bronsbussningens livslängd: Material, belastning och smörjning
Branschnyheter-En bronsbussning som går sönder efter sexveckor och en från samma produktionssats som fortsätter i sex år kan vara identisk i legering och dimension. Det som skiljer sig är allt runt lagret: lasten det bär, hastigheten det glider med, axelns skick, smörjkvaliteten, temperaturer, föroreningsnivån och passformen som uppnås under installationen. Bronsbussningens livslängd är inte ett snabbt katalognummer; det är resultatet av dessa samverkande faktorer.
Den praktiska slutsatsen för ingenjörer och inköpsproffs är att för tidigt slitage av bussningar till stor del kan förebyggas när faktorerna granskas i specifikationsstadiet. Den här artikeln förklarar varje nyckelfaktor, mekanismen som kopplar den till slitage och de specifika parametrarna som är värda att verifiera innan du beställer.
Legeringskvalitet och materialstruktur sätter startpunkten
Legeringsfamiljen bestämmer bussningens hårdhet, styrka och slitstyrka. Tre kopparlegeringsfamiljer täcker de flesta industriella bronsbussningar, och var och en bättre sig olika under drift.
| Legeringsfamilj | Lastkapacitet | Slitstyrka | Typiska applikationer |
|---|---|---|---|
| Tenn brons | Medium–hög | BH | Allmänna maskiner, guider, växelådor, pumpar |
| Brons av aluminium | Hög | Mycket bra | Tungutrustning, stötbelastningar, gruvmaskineri |
| Mässing | Medium | Måttlig | Korrosionsbeständiga delar, låghastighetsglidning |
Tennbrons är det konventionella valet eftersom det kombinerar god inbäddningsförmåga, vilket innebär att det kan absorberas små föroreningsartiklar utan att skada skaftet, med pålitlig utmattningshållfasthet under cyklisk belastning. Aluminiumbrons ger högre hårdhet och belastningskapacitet, vilket passar slagbelastad utrustning, men det kräver ett hårdare och bättre färdigt passande skaft. Mässing är ekonomiskt och lätt att bearbeta; dess gränser uppträder under kontinuerlig tung belastning, där dess lägre sträckgräns gör att hålet deformeras och förlorar stöd för axeln.
Kastvägen spelar lika stor roll som det nominella betyget. Centrifugal- och stränggjutning ger täta, porfria strukturer, medan vanlig sandgjutning kan lämna inre porositet som förkortar utmattningslivslängden. Eftersom samma nominella legering kan bete sig väldigt olika beroende på hur den gjuts, är det ett rimligt upphandlingskrav att verifiera den gjutna strukturen. För tunga applikationer ger den tätare mikrostrukturen hos en centrifugalgjuten bussning högre utmattningshållfasthet och bättre motståndskraft mot kantbelastning. När applikationen också försvårar eftersmörjning, a JDB600 gjutna bronslager , som bäddar i snabbt smörjmedel i en gjuten bronsmatris, ger både lastkapacitet och en säkerhetsmarginal mot smörjförlust.
 Grossist JDB-600 gjutna självsmörjande brons styrbussningar lagerleverantörer, Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB-600 gjuten självsmörjande brons guidebussning lagerleverantörer, Company, W... Visa produkt →
Driftbelastning, ythastighet och PV-gränsen
Den mest användbara konstruktionskontrollen för en bronsbussning är PV-värdet, produkten av lagertryck (P) i N/mm² och ytglidhastighet (V) i m/s. Varje bussningsmaterial har en nominell maximal PV för kontinuerlig drift. Under den gränsen är slitaget mildt och förutsägbart. Ovanför den stiger gränssnittstemperaturen kraftigt, smörjmedelsfilmen bryter ner och slitagehastigheten blir olinjär: en liten ökning av belastningen kan orsaka en stor minskning av livslängden.
Varför är PV-gränsen viktigt
PV-gränsen är en termisk gräns, inte en renhetsklassning. Friktionsvärme i en glidkontakt är proportionell mot P multiplicerat med V, så en applikation med hög belastning och låg hastighet och en applikation med låg belastning och hög hastighet vid samma PV genererar samma värme. Överskridande av gränsen oxiderar det fasta smörjmedlet, mjukar upp bronsmatrisen och startar en accelererande slitagecykel.
Två specifikationsfel som förkortar livslängden
- Använder en medellast istället för topplast. Verklig drift inkluderar stötar, startmoment och toppkrafter; dessa toppar, inte genomsnittet, genererar den värsta PV och bör alltid vara designinput.
- Ignorerar felställning. Felinriktning koncentrerar trycket på en liten båge av bussningen och höjer den lokala PV-värdet långt över det beräknade värdet, vilket ger kantslitage innan resten av bussningen visar användning.
Ett konservativt urval fortsätter att driva PV på eller under 60 procent av katalogens betyg, särskilt för självsmörjande bussningar, där ingen extern oljefilm finns tillgänglig för att buffra korta överbelastningar. Mer detaljer om slitagebeteende och gränsvärden tas upp i vår analys av oljefria bronsbussningar PV-gränser och slitage .
Smörjtillstånd och överföringsfilmen
Smörjtillståndet är den starkaste enskilda inverkan på livslängden. Med olja eller fettsmörjning separerar en hydrodynamisk film lagerytorna och slitaget är nästan försumbart; de praktiska riskerna är oljeförorening, avbruten tillförsel och återstart efter ett långt stillastående. Med självsmörjande bronsbussningar är mekanismen annorlunda.
Hur transferfilmen fungerar
Fast smörjmedel inbäddat i lagerytan överförs gradvis till axeln, där det bildar en tunn skyddsfilm. Denna film bär upp lasten och skyddar metall-till-metall-kontakt. Nötningen börjar när filmen är ofullständig, inte bara när det fasta smörjmedlet förbrukas.
När filmen misslyckas
En överföringsfilm bildas dåligt i flera vanliga situationer: mycket jämna eller mycket mjuka axlar, intermittent drift med långa tomgångsperioder, kontakt med tvättvätskor och kraftig damminträngning. När ren metall väl vidrör bar metall, multipliceras slitagehastigheten snabbt. Den inslagna konstruktionen av en FB090 bronslindat lager ger en jämn tillförsel av snabbt smörjmedel och är ett praktiskt val när axeltillgången för eftersmörjning är begränsad.
 Grossist FB090 bronslindade lager | Självsmörjande bussning & hylsa Suppl Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina FB090 bronslindade lager | Leverantörer av självsmörjande bussningar och hylsor, komp... Visa produkt →
Skafthårdhet och ytfinish
För att en bronsbussning ska nå sin designlivslängd måste den passande axeln vara hård och jämn. De flesta tillverkare rekommenderar en axelhårdhet på 45 till 55 HRC för tungt belastade applikationer och en ytfinish mellan Ra 0,4 och 0,8 µm.
Ett mjukare skaft arbetshärdar, blir grovt och bättre sig som slippapper på bussningens hål. En grövre finish skär överföringsfilmen och påskyndar tvåkroppsnötning. Å andra sidan kan en polering under Ra 0,2 µm förhindra överföringsfilmen från att fästa, så det rekommenderade slutområdet bör respekteras snarare än överskridas.
Justering hör till samma diskussion. Vinkelförskjutning orsakar kantbelastning i ena änden av bussningen, vilket koncentrerar trycket, skyddar en likformig överföringsfilm och ger ett avsmalnande slitmönster i hålet. Att mäta axelavbrott och husuppriktning under installation kostar lite jämfört med kostnaden för upprepade bussningsbyten.
Driftstemperatur och miljöfaktorer
Temperatureffekter
Temperaturen förkortar livslängden genom flera mekanismer. Ihållande gränssnittsvärme mjukar upp tennbrons och minskar dess sträckgräns och påskyndar oxidationen av smörjmedlet. För inbäddade fasta smörjmedelssystem börjar temperaturer över ungefär 150°C att bryta ned polymerbindemedel som används i smörjmedelsblandningen. Termisk expansion av bussningen i förhållande till dess ändrar också den effektiva interferenspassningen.
Förorening och fukt
Kontaminering är den miljöfaktor som förkortar bussningens livslängd mest synligt. Slipande partiklar utifrån, slitageskräp från själva systemet och fukt som tvättar bort överföringsfilmen ökar slitaget. Dammiga platser, utomhusmaskiner och utrustning nära slip- eller gjutoperationer bör använda skärmade bussningar, hålla samverkande oljesystem rena och skydda utsatta schaktområden. Vår guide till självsmörjande lager i extrema miljöer diskuterar dessa förhållanden mer ingående.
Passform, tolerans och installationskvalitet
En bronsbussning måste installeras med rätt passform. En för lös passning gör att bussningen kan rotera i sitt hus, vilket orsakar slitage på ytterdiametern och skada både bussningen och hushålet. För tät passning tar bort det spel som behövs efter pressning, och hålet kan stängas ner på axeln, vilket orsakar omedelbart kärvning. Typiska presspassningsinterferenser för bronsbussningar i stålhus varierar från 0,02 till 0,05 mm för medeldiametrar, men det korrekta värdet beror på legering, väggtjocklek och husmaterial.
Installationskvalitet inkluderar även hålinriktning. Att fasa av husets kant, pressa istället för att hamra och kontrollera hålet med en pluggmätare efter installationen är små steg som skyddar skador som senare feldiagnostiseras som ett materialproblem.
Underhållsplanering och tidpunkt för byte
Även en korrekt vald bussning slits så småningom, eftersom visst slitage är oundvikligt. Livslängsmålet bör därför knytas till en besiktningsplan. Praktiska indikatorer inkluderar:
- Mätning av bussningens hål med jämna mellanrum för att spåra slitage mot det maximala tillåtna spelet.
- Kontrollera axelns yta för spår, skåror eller missfärgning.
- Håll utkik efter ovanligt högt ljud eller vibrationer i monteringen.
Byte bör schemaläggas från uppmätt slitage i förhållande till det maximalt tillåtna spelet, inte enbart från kalendern. Vår guide om när du ska byta ut självsmörjande bronslager förklarar slitagegränserna och inspektionsproceduren i praktiken.
För applikationer där inspektionstillträdet är svårt och oplanerade stillstånd är dyrt, välj en bussning med en högre smörjmedelsvolymfraktion, som t.ex. JDB650 massiv smörjande mässingsbussning , förlänger det underhållsfria intervallet eftersom den större smörjmedelsbehållaren håller överföringsfilmen under en längre period.
 Grossist JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB650 självsmörjande mässingsbussning oljefria lagerleverantörer, företag, vi... Visa produkt →
Sammanfattning av nyckelfaktorer och kontrollåtgärder
Tabellerna nedan sammanfattar varje faktor, felläget som producerar när den är utanför räcken och kontrollåtgärder som förhindrats tidigt fel.
| Faktor | Felläge om utanför räckvidd | Kontrollåtgärd |
|---|---|---|
| Legeringskvalitet | Utmattningssprickor, deformation, adhesivt slitage | Verifiera legeringskvalitet och gjuten struktur |
| PV-värde | Överhettning, snabbt olinjärt slitage | Håll drift-PV under 60 % av betyget |
| Smörjning | Metall-till-metall kontakt, högt slitage | Underhåll överföringsfilm eller oljefilm |
| Skafthårdhet och finish | Slitande slitage, dålig filmvidhäftning | 45–55 HRC, Ra 0,4–0,8 µm |
| Driftstemperatur | Mjukgörande, nedbrytning av smörjmedel | Bekräfta smörjmedlets termiska gränser |
| Passa och justera | Rotation, beslag, kantbelastning | Använd korrekt interferens och inriktning |
Bronsbussningens livslängd är en systemegenskap, inte en materiell egenskap. Legeringen och gjutprocessen sätter startpunkten, men belastning, hastighet, smörjning, axeltillstånd, miljö och installationskvalitet avgör var den startpunkten hamnar. Att ange rätt betyg är bara halva uppgiften; genom att granska de sex faktorerna ovan är det som faktiskt förhindrar tidiga fel och sänker kostnaden per drifttimme.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
