-
 JDB fast smörjlager JFBB Metriska självsmörjande oljefria grafitflänslagerbussningar
-
 JDB fast smörjlager Underhållsfritt med krage mässing Din9834 oljefritt styrbussningslager
-
 JDB fast smörjlager Enfläns självsmörjande bronsbussning Grafitpluggad glidhylslager JEFW
-
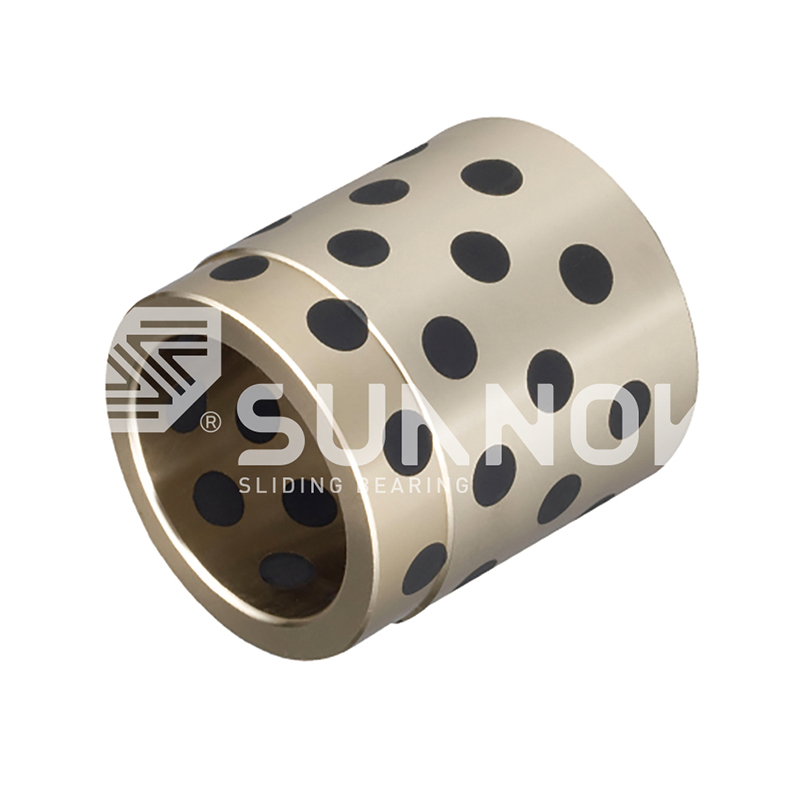 JDB fast smörjlager Rörformigt självsmörjande bronsbussning Grafitpluggat glidlager JPBW, JPBF
-
 JDB-600 gjutning av bronslager JDB-600 bronsbussning med inre spiraloljespår, tennbrons oljespårbussning
-

-

-
 SF-1 Oilless-lager SF-1SP Strip Standard Metrisk storlek Självsmörjande komposit Slide Strip


Bronsbussningsproblem och lösningar: slitage, fastsättning, korrosion, installationsfixar
Branschnyheter-En styrbussning av brons på en formsprutningsform misslyckades efter elva veckor i drift. Underhållspersonalen hittade djupa axiella skårmärken, en böjd kant på den belastade zonen och metallartiklar som fastnat i smörjnippeln. Ersättningsdelen var billig; produktionsstoppet, omarbetningen och tekniktimmar kostar nästan fem gånger priset på bussningen. Bronsbussningsfel är sällan slumpmässiga. De följer identifierbara mönster, och varje mönster har en praktisk fix.
Bronsbussningar misslyckas i fem återkommande mönster: nötande slitage, kärvning och skador, utmattningssprickor, korrosion och installations- eller toleransfel. Matcha de synliga bevisen till grundorsaken, så kan du allmänt lösa problemet vid nästa schemalagda underhållsfönster istället för att vänta på en nödavstängning.
De fem vanligaste bronsbussningsfelslägena
Bronsbussningsfel delas in i fem kategorier, och föroreningsdrivet abrasivt slitage står för den största andelen för tidiga haverier i industriell utrustning.
En bronsbussning är ett cylindriskt glidlager som pressas in i ett hus för att stödja en roterande eller fram- och återgående axel. I självsmörjande versioner är fasta smörjproppar, typiskt grafit eller en patentskyddad blandning, inbäddad i lagerväggen och överfört en film på axelns yta under drift.
| Felläge | Tidiga symptom | Grundorsaken | Snabbaste lösningen |
| Slitande slitage | Skårad axel, grov borrning, metallpartiklar i olja | Föroreningar, mjukt skaft, dålig tätning | Täta hålrummet, härda axeln till HRC 45 till 55 |
| Kramper eller pirrande | Skrikande, fastnade, svetsade lappar | Smörjfilmskolaps, PV-överbelastning, snäv spel | Använd ett material inbäddat i fast smörjmedel, öppet utrymme |
| Trötthetssprickor | Fina sprickor eller flagor på den belastade zonen | Cyklisk överbelastning, kantbelastning, tunn vägg | Förstärk baksidan, öka väggtjockleken, rikta in kanterna |
| Korrosion | Gröna eller svarta avlagringar, pitting, lös passform | Fukt, kylvätskor, aggressiva kemikalier | Välj en resistent legering, täta höljet |
| Tolerans eller installationsfel | Varmgång, bindning, axelvibration | Överdriven presspassning, skadat hål, felinriktning | Applicera H7-h6 passningar, brotsch med kalibrerade verktyg, rikta in |
Tumregel: när en bronsbussning går sönder tidigt, misstänkt kontaminering, smörjhaveri eller installationsfel innan du skyller på materialet.
Slipande slitage: Kontaminering är den verkliga ovan
Slitage är den främsta orsaken till att bronsbussningen misslyckas i förtid, och slitagemekanismen kommer från axeln och miljön, inte från själva bussningens material.
Hårda partiklar i intervallet 5 till 50 mikrometer, typiska för luftburet sand, svetsstänk och bearbetningsspån, kommer in i lagerspelet och bäddar in i den mjukare bronsen. De inbäddade kornen skär sedan axelytan och det skadade skaftet fungerar som en fil mot bussningen. En mjuk axel under HRC 40 accelererar cykeln eftersom den släpper ut sitt eget skräp i spelrummet.
- Täta lagerhålet med gummiläpptätningar eller en filttorkare när miljön är smutsig.
- Höj axelns ythårdhet till HRC 45 till 55 med en slipfinish på Ra 0,4 till 0,8 mikrometer.
- Använd en övertrycksolja eller fettinmatning för att spola ut partiklar innan de bäddas in.
- I våta eller slammiljöer, installera en förseglad bronsbussningskonstruktion.
För dammiga gjuterier, krossar och entreprenadmaskiner, FB090 bronslindat lager kombinerar en stark bronsskala med en grafitsmörjande lager, vilket bibehåller en stabil överföringsfilm även när konventionellt fett tvättas bort.
 Grossist FB090 bronslindade lager | Självsmörjande bussning & hylsa Suppl Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina FB090 bronslindade lager | Leverantörer av självsmörjande bussningar och hylsor, komp... Visa produkt →
38 % av tidiga bussningsfel kan spåras till nötande slitage
HRC 45 lägsta axelhårdhet för smutsiga miljöer
5 till 50 mikron partikelområde utlöser trekroppsnötning
Den praktiska slutsatsen: uppgradering av axelhårdheten och tätning av lagerfickan förlänger allmänna bussningens livslängd med en faktor två till tre, utan förändringar i bussningens material.
Krampanfall och gallning: När smörjfilmen kollapsar
Knäppning uppstår när smörjfilmen mellan axeln och bussningen går sönder under högt lokalt tryck eller hög glidhastighet, vilket gör direkt metall-till-metall-kontakt.
Det första tecknet är ett allmänt högt tycke, följt av att skafta fastnar och släppa i en ryckig rörelse. Inom några minuter stiger den lokala temperaturen, mikrosvetsar bildas och slits loss, och bussningen blir ett nätverk av sliten metall. Den vanliga utlösaren är en PV-belastning över materialgränsen. PV är lika med det specifika trycket i N/mm² multiplicerat med glidhastigheten i m/s.
Vanliga bronsbussningar som är beroende av extern olja eller fett har en praktisk PV-gräns nära 0,5 N/mm² m/s när oljefilmen försvinner. En inbäddad grafitbronsbussning arbetar torrt i ungefär 2,5 N/mm² m/s kontinuerligt eftersom pluggarna släpper ut en smörjande överföringsfilm konstant. Den JDB650 massiv smörjande mässingsbussning från Zhejiang Shuangnuo Bearing Technology Co., Ltd. är ett typiskt urval i denna kategori.
 Grossist JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB650 självsmörjande mässingsbussning oljefria lagerleverantörer, företag, vi... Visa produkt →
| Skick | Vanligt brons, oljematad | Brons med rejäla smörjproppar |
| Kontinuerlig PV-kapacitet | Begränsad av oljetillförsel; ca 0,5 N/mm² m/s när filmen går förlorad | Upp till ca 2,5 N/mm² m/s torr |
| Startfriktion | Hög tills oljefilmen bildas | Låg överföringsfilm bildas omedelbart |
| Krav på oljetillförsel | Kontinuerlig, med felrisk om pumpen eller matningen går förlorad | Inga |
| Driftstemperatur | Begränsad av oljeoxidation, allmänt under 120°C | Upp till ca 300°C med grafitpluggar |
Kontrollera den faktiska belastningen och hastigheten mot PV-gränser för självsmörjande lager innan du väljer ett material, och öka spelrummet med 0,02 till 0,05 mm när marginell smörjning är oundviklig.
Den praktiska slutsatsen: om en kontinuerlig oljeförsörjning inte kan garanteras, tar flyttning till en bronsbussning inbäddad i snabbt smörjmedel bort den enskilt största orsaken till anfall.
Trötthet, korrosion och toleransfel
Utöver slitage och kärv, står tre tystare felvägar för resten av bronsbussningsproblem: utmattningssprickor, korrosion och installations- eller toleransfel.
Trötthetssprickor
Upprepade cykliska belastningar över uthållighetsgränsen för legeringens kärnformade sprickor under ytan, som växer och bryter ut som flingor. Kantbelastning från en lutad axel och en alltför tunn lagervägg påskyndar processen.
Vid hårt belastade ledpunkter fördelar en massiv gjuten bronsbussning med tjockare väggbelastningen över ett större område. Den JDB600 gjutna bronslager används i pressar, grävmaskinlänkar och stålverksutrustning där utmattningsmotståndet är viktigt än låg friktion.
 Grossist JDB-600 gjutna självsmörjande brons styrbussningar lagerleverantörer, Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB-600 gjuten självsmörjande brons guidebussning lagerleverantörer, Company, W... Visa produkt →
Korrosion
Kylmedel, surt kondensat, havsvattenspray och till och med stillastående fuktighet angriper kopparlegeringar. Mässing är särskilt benägna att avzinka och lämnar en porös kopparsvamp efter sig. Tennbronser motstår utspädda syror bättre, medan aluminiumbrons är det rekommenderade valet för exponering för havsvatten och klorid.
Tolerans och installationsfel
En överdriven presspassning krymper bussningshålet efter installationen, vilket minskar det kontrollerade spelet till noll. Brotschning med ett underdimensionerat eller slitet verktyg lämnar en trasig yta som förstör lagrat. Vinkelförskjutning av hushålen koncentrerar belastningen på ena kanten och ger ett lokalt slitagemönster.
| Skaftdiameter | Rekommenderat diametralt spel |
| 6 till 10 mm | 0,02 till 0,04 mm |
| 10 till 50 mm | 0,04 till 0,09 mm |
| 50 till 120 mm | 0,09 till 0,15 mm |
| 120 till 250 mm | 0,15 till 0,25 mm |
Hela presspassningsproceduren, från borrningsförberedelse till slutlig brotschning, beskrivs i vår oljefri bronsbussningstolerans och installationsguide .
Den praktiska slutsatsen: mät spelrummet efter pressning, inte bara före. Ett spel som ser korrekt ut på ritningen kan försvinna när bussningen pressas i ett underdimensionerat hus.
Diagnostisera grundorsaken med en tio minuters inspektion
Du kan identifiera grundorsaken till ett bronsbussningsfel på mindre än tio minuter genom att undersöka den slitna ytan, axelns tillstånd och spelavläsningen.
Det horisontella stapeldiagrammet nedan visar den typiska fördelningen av grundorsaker som ses i fältunderhållsprotokoll för industriella bronsbussningar.
- Mät det slitna hålet och jämför det med originalet: en enhetlig överdimension pekar på nötande slitage eller korrosion, medan en lokal förstoring pekar på felinriktning.
- Inspektera axeln: en skårad yta betyder förorening, en blåtonad polerad yta betyder överhettning och en orörd yta med en sliten bussning indikerar ett hölje eller inriktningsfel.
- Kontrollera bussningens baksida: nötningsmärken på ytterdiametern betyder att hushållet böjar sig eller att presspassningen är för lätt.
- Undersök eventuella oljerester: en bränd lukt indikerar filmkollaps, och en grön-blå nyans indikerar korrosionsaktivitet.
Återkommande fel med samma symptom efter byte är en stark signal om att smörjstrategin måste ändras snarare än materialkvaliteten. Vår underhållstips för lång livslängd för självsmörjande bronsbussningar täcka de inspektionsintervaller och procedurer som vi rekommenderar efter en första felhändelse.
Den smartaste lösningen för återkommande fel är att byta smörjsystemet, inte bara bussningen. Att flytta från en extern smord vanlig bronsbussning till en självsmörjande version tar bort de vanligaste orsakerna till fältfel.
Vanliga frågor
Hur kan jag se om min bronsbussning misslyckades på grund av slitage eller överbelastning?
En jämnt förstorad borrning med fina axiella repor indikerar nötande slitage; lokaliserad rivning, flaggning eller en elliptisk borrning indikerar överbelastning eller felinriktning. Fint metallpulver i fettet är typiskt för normalt slitage, medan större sönderrivna partiklar som färdas med en bränd oljelukt pekar på att det kärvar.
Vilket spelrum ska en bronsbussning ha?
För allmän industriell tillämpning, använd cirka 0,01 procent av axeldiametern för mindre axlar, öka med 0,10 procent för axlar över 120 mm. Det exakta värdet beror på material, belastning, hastighet och temperatur; Tabell 3 ger det typiska startintervallet för bronsbussningar.
Kan en självsmörjande bronsbussning ersätta en fettsmord i samma hus?
Ja i de flesta fall. Kraven på husets hål och axelfinish är nästan identisk, och den självsmörjande versionen bör inte behövas av fettledningar, kopplingar och periodisk eftersmörjning. Verifiera ersättningens PV-klassning mot den faktiska belastningen och hastigheten innan du installerar den.
Hur ofta ska bronsbussningar inspekteras?
För kontinuerlig industriell drift, inspektera vid varje planerad oljebyte eller var 2 000 till 4 000 drifttimme, beroende på vad som inträffar först. I förorenade miljöer eller miljöer med hög temperatur, halvera intervallet.
Om en bronsbussning misslyckas två gånger med samma symtom, dokumenterar slitagemönstret, spelmåttet och axelns skick innan du gör om monteringen. Dessa tre datapunkter pekar på rätt material och smörjlösning snabbare än något datablad.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
