-
 JDB fast smörjlager JDB650 självsmörjande mässingsbussning oljefria lager
-
 JDB fast smörjlager High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 JDB fast smörjlager Flänslös grafitbrons slitblock, fyrkantig självsmörjande brons styrplatta JESW
-

-
 SF-1 Oilless-lager SF-TEX självsmörjande bussning i vävd fiber, tyglindat glidlager
-

-
 JF-800 BI-metalllager JF-700 BI-METAL LAGING Tung självsmörjande ärmbussningar
-
 FB090 brons inslaget lager FB09G brons inslaget lager


Hur man väljer självsmörjande lager för form- och formsprutningsmaskiner
Branschnyheter-En formspruta som cyklar med 25 skott per minut flyttar sina ejektorstift genom deras styrbussningar mer än tusen gånger i timmen. På en 550-tons press bär dessa bussningar lokalt yttryck mellan 15 och 30 MPa, körs vid formtemperaturer från 60 till 120°C och får aldrig fett efter montering. Att välja självsmörjande lager för form- och formsprutningsmaskiner börjar med att acceptera att bussningen måste ge sin egen smörjning under verktygets livslängd.
Ett självsmörjande lager är ett glidlager med fast smörjmedel, vanligtvis grafit, PTFE eller en metallisk sulfid, inbäddat i en kopparlegering eller stålstödd matris och konstruerad för att köras utan extern olja eller fett under hela livslängden.
Urvalsprocessen är en checklista med fem grindar: belastning och PV-värde, temperatur, axel- och toleransstandarder, rörelsetyp och praktisk montering. De flesta mögelfel går tillbaka till en överhoppad parameter, vanligtvis belastning.
Matcha belastning och PV-värde först
Den första valgrinden är lastkapacitet och PV-värde, eftersom en styrbussning som inte kan överleva det lokala yttrycket kommer att misslyckas oavsett hur väl resten av formen är konstruerad.
PV-klassificering är trycket i MPa multiplicerat med glidhastigheten i meter per sekund. Formstyrningspositionerna går långsamt, vanligtvis 0,05 till 0,3 m/s, så trycket dominerar beräkningen. Lokalt yttryck på ejektorstift i högpackade delar kan nå 20 till 50 MPa, långt över gränsen för en enkel polymerbussning. En gjuten kopparlegering med grafitpluggar klarar denna kombination eftersom bronsmatrisen bär lasten medan grafiten levererar kontinuerlig smörjning.
Jämför de typiska statiska lastgränserna för de fyra huvudsakliga lagerfamiljerna som används i formar:
Typisk statisk lastkapacitet per serie
JDB gjuten brons 250 MPa
JF bimetallic 200 MPa
SF1 PTFE brons 140 MPa
FB090 inslagna 120 MPa
Värden är typiska statiska lastkapaciteter för standardkvaliteter; verifiera mot materialtestrapporten för din valda legering.
Gjuten brons är standard för ejektor- och guidepositioner. Den överföringsfilmmekanism för JDB solidsmörjande lager förklarar varför den här familjen presterar så bra i långsamma, högtrycksformapplikationer.
250 MPa statisk lastkapacitet, JDB gjuten brons
2,5 MPa m/s PV-gräns för torrkörning
300°C maximal drifttemperatur
Bekräfta temperatur och kemisk exponering
Den andra grinden är temperatur, eftersom det fasta smörjmedlet och lagermatrisen var och en har definierade termiska gränser som avgör vilken serie som är säker att specificera.
Valet av harts ställer in formtemperaturen:
- Handelshartser: formtemperaturer på 40 till 80°C.
- Teknisk plast: formtemperaturer på 80 till 120°C.
- Hot-runner- och ventilportområden: lagersäten vid 150 till 200°C.
Ett PTFE-baserat SF1-lager håller sig inom sin klass upp till ungefär 250°C kontinuerligt, medan grafitinbäddade bronskvaliteter håller sin smörjfilm vid 300°C eller högre.
Över 200°C håller grafitinbäddad brons längre än PTFE-baserade lager, eftersom grafit inte oxiderar nämnvärt under 450°C, medan PTFE börjar förlora laststöd nära 260°C.
Kemisk exponering spelar också roll. I gjutceller där operatörer torkar av styrpelare med lösningsmedel, eller där sköljning ingår i schemat, beställ rostfritt stål eller förseglade varianter så att rengöringsmedel inte kan spola bort det fasta smörjmedlet från öppna kanter.
Verifiera standarder för axelhårdhet, finish och tolerans
Den tredje grinden är den tribologiska parningen, eftersom lagret bara är lika bra som axeln som löper mot den, och dimensionsklassen måste matcha formstandarden som används på verkstadsgolvet.
Axelhårdheten för ejektorstift och styrpelare bör vara 45 till 55 HRC. Under 40 HRC fungerar hårda grafitpartiklar inbäddade i brons som en fil på ett mjukt skaft. Ytfinish bör vara Ra 0,4 till 0,8 mikron. Grovare ytskikt skrapar bort överföringsfilmen; spegelfinish ger filmen inget att fästa vid. Krompläterade eller nitrerade ejektorstift är standardparningen för JDB-styrlager i bilformar.
För fordonsverktyg, beställ styrlagret till samma formpassningsfunktion som NAAMS-standarden.
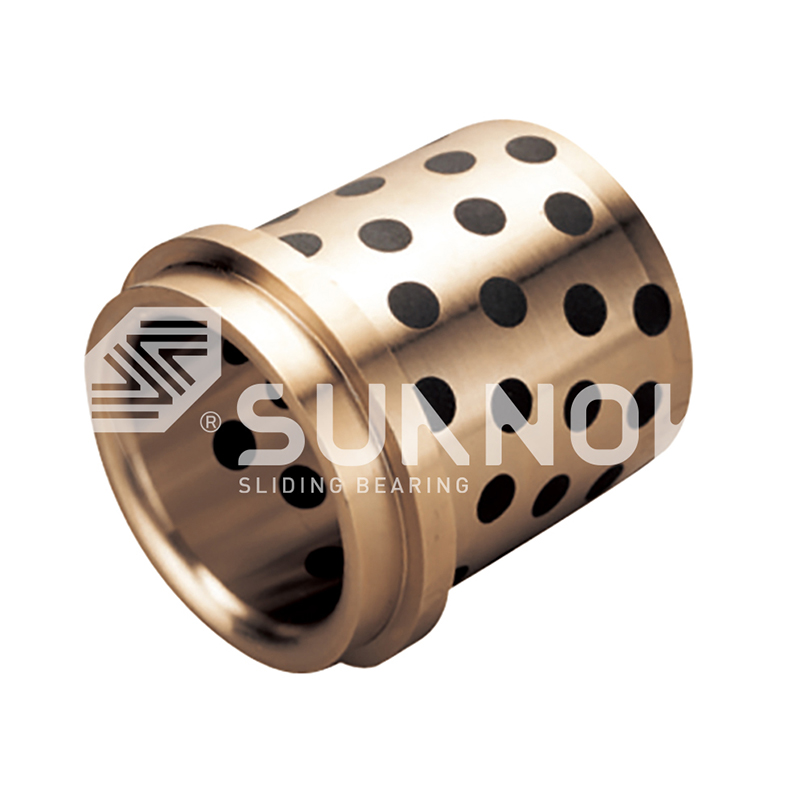 Dubbelfläns grafitpluggad bronsbussning med NAAMS Form-Fit Denna bronsbussning med dubbla flänsar matchar NAAMS verktygsstandarder och ger dubbelriktad axiell placering utan extra hårdvara. Dess grafitpluggar möjliggör underhållsfri drift under tunga belastningar, vilket gör den till en direkt ersättning för formstyrningar för bilar. Visa produkt →
För europeiska maskiner, använd DIN 9834-profilen och metriska flänsade versioner (JFB650, JFBB) för att täcka genomgående hål.
 Underhållsfri mässingshylsa enligt DIN 9834 med grafitinsatser Denna DIN 9834 kragbussning erbjuder en positiv axiell placering för europeiska pressverktyg. Mässingskroppen med grafitinsatser går utan extern smörjning, och kragen förenklar installationen – verifiera bara H7-husets passform och tryckkraftsgränser. Visa produkt →
| Position | Axelhårdhet | Ytfinish | Föredragen serie |
| Ejektorstyrstift | 50 till 55 HRC | Ra 0,4 mikron | JEGB / JOSG |
| Styrpelare | 45 till 50 HRC | Ra 0,6 mikron | GB61 / DIN 9834 |
| Skjut slitplåt | Minst 45 HRC | Ra 0,8 mikron | JESW / JPBW |
| Hydraulisk ejektorstång | 55 till 60 HRC | Ra 0,4 mikron | SF1D |
Verifiera toleransen för lagrets inre diameter mot den faktiska stiftdiametern innan huset bearbetas. Ett 0,02 mm störningsfel dyker upp som en gripen ejektor inom de första 100 cyklerna.
När du beställer från Zhejiang Shuangnuo Bearing Technology Co., Ltd., bekräftar materialtestrapporten legeringskvaliteten och mekaniska egenskaper för varje batch.
Matcha serien med rörelseprofilen
Den fjärde grinden är av rörelsetyp, eftersom ejektorslag, styrpelare, glidskenor och hydrauliska ejektorer ger mycket olika kombinationer av tryck och hastighet.
Ejektormekanismer är positionerna med högst belastning och lägsta hastighet i en form. JEGB och JEGBK ejektorstyrlager använder gjuten brons med grafitpluggar, bearbetade för att passa ejektorplattan.
 Bronsbussning med centrumfläns med massiv grafit för mögel och automation Designad för ejektormekanismer och automatisering, ger denna centrumflänsbussning en enkelpunkts axiell referens medan grafitinsatser hanterar höga statiska belastningar och glidning i låg hastighet. Den passar positioner där yttrycket överstiger 20 MPa utan olja. Visa produkt →
Gjuten brons med grafitpluggar (JDB)
Välj för ejektorstift, styrpelare och slitplåtar som löper under 0,3 m/s med yttryck över 20 MPa. Hög statisk belastning, hög temperaturtolerans, låg friktion när grafitöverföringsfilmen bildas.
PTFE-brons på stål (SF1)
Välj för snabbare, lättare positioner som hydrauliska ejektorstänger, kugghjulspumpaxlar och slider som går över 0,3 m/s. Lägre friktion och tystare gång, men kontrollera 250°C kontinuerlig temperaturgräns.
Tumregel: under 0,3 m/s med tryck över 20 MPa är JDB-territorium; över 0,3 m/s med lätta belastningar är SF1-territorium; kraftiga oscillerande hydrauliska krafter kräver JFs bimetalliska stålstödsserie.
Bekräfta bearbetnings-, monterings- och underhållsdetaljer
Den femte porten är praktisk: bekräfta att bussningen kan bearbetas till huset, installeras utan kantskador och inspekteras under planerat formunderhåll.
Gjuten bronskvalitet maskin väl, vilket innebär att du kan avsluta hålet till exakt hustolerans efter att själva huset har svetsats eller reparerats. Detta arbetsflöde ger ett repeterbart urvalsbeslut för vilken form eller formmaskin som helst:
- Definiera arbetscykeln: slag per minut, slaglängd och drifttimmar per år.
- Beräkna det maximala yttrycket och glidhastigheten på lagersätet.
- Registrera den varmaste ihållande temperaturen vid lagerplatsen, inte formytans temperatur.
- Ange axelhårdhet, ytfinish och toleransstandard: metrisk, NAAMS eller DIN.
- Välj lagerserie och geometri: cylindrisk, flänsad, tryckbricka eller slitplatta.
- Bekräfta bearbetningstillägg och begär materialtestrapporter före produktion.
Dessa lager är underhållsfria till sin konstruktion, men den matchande axeln är det inte. Inspektera axeln för repor eller rost vid varje fönster för schemalagt underhåll, torka bort slipande damm och byt ut bussningen när det löpande spelrummet når den ursprungliga slitagegränsen. Att smörja om ett inbäddat grafitlager med fett är vanligtvis ett misstag, eftersom fett drar till sig mögeldamm, ändrar friktionsregimen och förhindrar att grafitöverföringsfilmen bildas. Testrapporter från tredje part som täcker materialsammansättning och mekaniska egenskaper finns tillgängliga på begäran.
Vanliga frågor
Vilket självsmörjande lager är bäst för ejektorstyrstift?
JDB gjutna brons ejektorstyrlager såsom JEGB, JEGBK och JOSG är standardvalet, eftersom ejektorstiften är långsamma, högtrycks- och varma. Grafitpluggarna ger en kontinuerlig överföringsfilm medan bronsmatrisen bär lasten.
Vilken axelhårdhet kräver ett självsmörjande lager?
Ange 45 till 55 HRC med en ytfinish på Ra 0,4 till 0,8 mikron. Mjukare skaft skärs av de hårda grafitpartiklarna, och grova ytor förhindrar att överföringsfilmen binder.
Kan dessa lager gå helt torra?
Ja. Det inbäddade fasta smörjmedlet är smörjsystemet. Lagret bildar en överföringsfilm på axeln under de första timmarna av drift, och torrdrift är normalt efteråt. Tillsätt inte fett om inte leverantören specificerar en hybridsmord version.
Hur länge håller ett självsmörjande styrlager?
Vid 20 MPa och 0,1 m/s överskrider en JDB-styrbussning vanligtvis 10 000 driftstimmar innan spelrummet växer utanför toleransen. Håll tryck gånger hastighet under 2,5 MPa m/s och övervaka axelspelet vid planerat underhåll.
För en fullständig bild av familjerna JDB, SF1, JF och FB090, jämför självsmörjande lagerkatalog .
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
