-
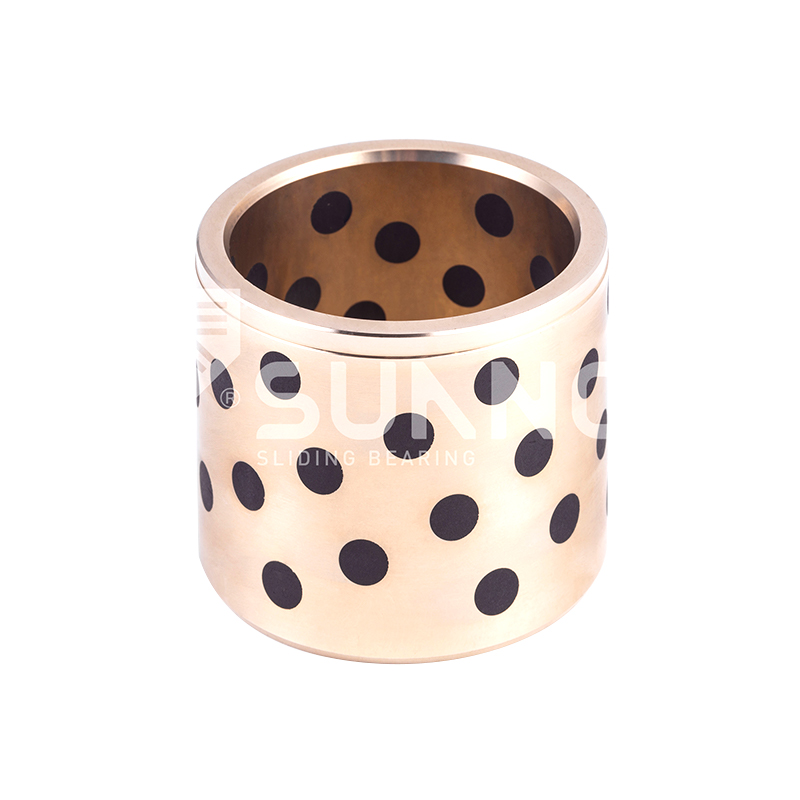 JDB fast smörjlager JDB650 självsmörjande mässingsbussning oljefria lager
-
-

-

-

-
 SF-2 gränssmörjlager SF-2SP Standard Metrisk storlek Självsmörjande slitremsa med PTFE
-
 FB090 brons inslaget lager FB090 brons inslaget lager
-
 FB090 brons inslaget lager FB091 koppar inslaget lager


Självsmörjande lagertillverkning: Viktiga produktions- och inspektionsfaktorer
Branschnyheter-Inspektionsbänken är där ett självsmörjande lager får sin nominella livslängd, men de beslut som avgör att livslängden fattas mycket tidigare. En stansbussning specificerad för 20 000 slag som häftar vid 3 000 är sällan ett smörjmedelsfel; det är ett tillverkningsfel - en legering som gjuts i sämre kvalitet, en grafitplugg som lossnat i fickan eller en borrning som överskridit sin tolerans. Vid självsmörjande lagertillverkning är kvaliteten låst vid ugnen, pressen och mätaren, långt innan delen når maskinen.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. driver gjutning av kopparlegeringar, sintring, CNC-bearbetning och slutinspektion under ett tak. Denna integration är inte ett marknadsföringspåstående; det är kärnan i lagerkvalitetskontrollen, eftersom samma materialportar och acceptanskontroller kan följa varje produktfamilj från smältning till färdig genomföring.
Kopparlegeringsgjutning: The First Quality Gate
Ett självsmörjande lagers belastningskapacitet och slitstyrka är fixerade vid smältugnen, innan någon bearbetning påbörjas. Kopparmatrisen - tennbrons, aluminiumbrons eller mässing gjuten till nationella standardkvaliteter - bestämmer hårdhet, motståndskraft mot angrepp och beteende under kantbelastning.
Shuangnuo producerar sina egna kopparlegeringsämnen genom centrifugalgjutning, kontinuerlig gjutning och metallgjutning. Centrifugalgjutning packar mikrostrukturen för täta cylindriska ämnen; stränggjutning ger enhetligt stångmaterial för långa körningar; gjutning av metallformar bildar nästan nätformer med mindre skrot. Varje rutt ändrar porositet och kornorientering, så gjutmetoden är i sig ett prestationsbeslut.
Typisk Brinell-hårdhet för kopparlegeringar i självsmörjande lager (HB)
Typiska mellanvärden; produktionsacceptans baseras på det spektrometriska testcertifikatet för varje heat.
JDB-inbäddningsprocessen: fast smörjmedel i en kopparmatris
JDB solida självsmörjande lager fungerar eftersom exakt placerade grafit- eller sammansatta pluggar är mekaniskt låsta i en gjuten kopparlegeringskropp. Fickor borras efter gjutning, sedan trycks pluggarna in med kontrollerad interferens så att de stannar kvar under vibrationer, stötar och termisk cykling.
Ett självsmörjande lager är ett glidlager i vilket ett fast smörjmedel - typiskt grafit eller en grafitbaserad blandning - är inbäddad i eller spridd genom lagerväggen, vilket gör att lagret kan arbeta utan en kontinuerlig extern oljetillförsel under längre perioder.
Två parametrar dominerar inbäddningssteget. Pluggareaförhållande balanserar friktion mot belastningskapacitet: mer smörjmedelsyta sänker friktionen men försvagar matrisen, så mönstret måste respektera lagrets PV-klassificering. Retention av pluggen avgör överlevnad under stötbelastning; en plugg som backar ut förstör både bussningen och den passande axeln. Överföringsfilmen som bildas vid inkörning är det som gör lagret underhållsfritt, som beskrivs i vår analys av JDB:s arbetsprincip .
 JDB650 självsmörjande mässingsbussning med inbäddat fast smörjmedel Denna mässingsbussning använder CuZn24Al6-legering med inbäddade grafitpluggar för att bilda en överföringsfilm med låg friktion, vilket gör den lämplig för applikationer med hög belastning, låg hastighet och svårsmörjning utan extern olja. Visa produkt →
Sintrade bimetalllager: Stålstöd, bronsfunktion
Sintrade bimetalllager kombinerar ett stålunderlag för strukturell styrka med ett poröst bronsskikt som sintras vid kontrollerad temperatur och sedan impregneras med fast smörjmedel. Stålskalet bär lasten; bronsskiktet klarar friktion och tolererar mindre snedställning.
200-B-serien använder ett stålunderlag, kopparbaserat sintrat pulver och dispergerat fast smörjmedel för tung anläggningsutrustning. JF-800-familjen, inklusive den blyfria JF750 och högaluminium JF20, riktar sig till hydraulpumpar och kugghjulspumpar där utmattningshållfasthet och anpassningsförmåga är avgörande.
4 gjutvägar: centrifugal, kontinuerlig, metallform och sintring
3 spektrala inspektionsgrindar per heat
80 CNC-verktygsmaskiner på produktionsgolvet
 JF-800 bimetalllager med CuPb10Sn10 legering för tung användning Konstruerat för tung glidning med låg hastighet, erbjuder detta stållager med ett sintrat koppar-bly-tennskikt utmärkt slitstyrka och slagtolerans för krävande industriell utrustning. Visa produkt →
Omlindade bronslager: Precision från Rolled Strip
Lindade bronslager formas genom att bronsremsor rullas till cylindriska eller flänsade former, med smörjmedelsskiktet applicerat innan formningen. Eftersom den inre ytan har ett präglat smörjmedelsfickamönster, är de kritiska kontrollerna söminriktning, kanttillstånd och omslagets integritet efter formning.
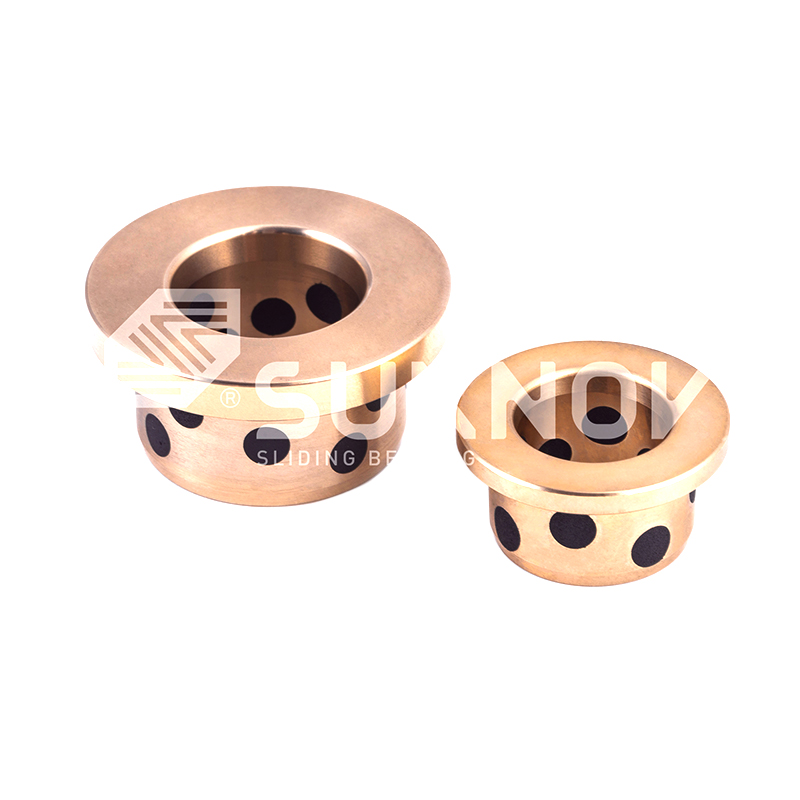
FB090-familjen täcker standard metriska bronslindade bussningar; varianten FB08G använder en stål-grafitkonstruktion för tyngre kantbelastning. Tätnings- och flänsversioner utökar utbudet till roterande och fram- och återgående axlar.
För lindade bronslager kommer dimensionell konsistens från verktyget och remsan, inte från bearbetning. Detta är anledningen till att processen dominerar storvolym, standardiserad metrisk bussningstillverkning.
FB090 Bronslindat lager med diamantsmörjfickor Formad av CuSn8 bronsremsa med diamantformade fördjupningar som håller kvar fett, ger denna självsmörjande bussning lång livslängd och hög lastkapacitet för bygg- och fordonstillämpningar. Visa produkt → Dimensionell bearbetning och slutinspektionsprotokollet
Det slutliga inspektionsprotokollet avgör om ett lager når serviceklassad till dess designerade PV-värde eller inte fungerar i förtid. De tre avgörande kontrollerna är dimensionstolerans, ytfinish och smörjmedelstäckning.
Shuangnuos 80-plus CNC-svarvar och bearbetningscenter håller hål, flänsytor och försänkningar för standardmått och anpassade ritningar. Eftersom samma utrustning skär direkt från egna gjutna ämnen, förblir dimensionskontroll konsekvent från prototyp till produktionssats.
| Inspektionsplats | Metod | Kriterium |
| Legeringssammansättning | Spektrometer, tre grindar | Betygsgränser per standard |
| Casting sundhet | Visuell och ultraljudskontroll | Ingen porositet eller krympning |
| Inbäddning av smörjmedel | Pluggtäckning, retentionstest | Ytförhållande och sittdjup |
| Sintrat lagerbindning | Klipp- och skalprovtagning | Lagrets vidhäftningsstyrka |
| Mått | Mätare, CMM | ID, OD, fläns per ritning |
| Ytfinish | Profilometer | Ra inom specifikationen |
- Råvaruval och värmeberäkning
- Smältning med ugnsladdningsspektrometerkontroll
- Gjutning med centrifugal, kontinuerlig eller metallformad väg
- Grov- och finbearbetning på CNC-utrustning
- Fast smörjmedelsinbäddning eller sintrade skiktfinish
- Slutlig dimensionell och materialacceptans
Gjuten, sintrad eller lindad: Matcha vägen till applikationen
Ingen enskild tillverkningsväg dominerar varje applikation. Gjutna JDB-liknande lager bär tunga stötbelastningar, sintrade bimetalldelar passar hydrauliska och fram- och återgående system med stora volymer, och lindade bronsbussningar ger ekonomisk precision i standardiserade metriska storlekar.
Cast och inbäddad (JDB)
Solida smörjproppar i gjuten kopparmatris.
Hög stöt- och kantbelastningstolerans.
Typisk användning: pressformar, formar, tunga maskiner.
Sintrad bimetall (JF-800, 200-B)
Stålbaksida med sintrad bronsskikt.
Hög utmattningshållfasthet och kvarhållande av smörjmedel.
Vanlig användning: hydrauliska pumpar, kugghjulspumpar.
Inlindat brons (FB090)
Valsad remsa med applicerat smörjskikt.
Konsekventa ID:n i mätstorlekar med stora volymer.
Vanlig användning: standardbussningar, styrapplikationer.
Alla tre vägarna delar ett krav: en leverantör som kontrollerar sitt eget material och sin bearbetning kan erbjuda samma spårbarhet för en katalogdel och en skräddarsydd ritning, och kan backa upp det med en auktoritativ tredjepartstestrapport.
Vanliga frågor
Vilken är den mest kritiska inspektionen vid tillverkning av självsmörjande lager?
Verifiering av materialsammansättning med spektrometer är den mest kritiska, eftersom en legeringsavvikelse inte kan korrigeras senare. Kontrollen med tre grindar - ugnsladdning, smält metall före gjutning och färdig gjutning - skyddar varje efterföljande processsteg.
Hur påverkar gjutmetoden lagerprestanda?
Gjutmetod styr mikrostrukturdensitet och porositet. Centrifugalgjutning ger täta cylindriska ämnen för kraftiga bussningar, stränggjutning ger enhetlig stångmassa och metallgjutning ger nästan nettoformer med mindre materialavfall.
Hur hålls fasta smörjproppar på plats?
Fickor bearbetas till en kontrollerad diameter och djup efter gjutning, och grafit- eller sammansatta pluggar pressas in med störningar. Retention verifieras genom sätesdjupskontroller och skjuvprovning på representativa delar.
Kan en kund begära anpassade dimensioner och testrapporter?
Ja. Tillverkare med egen gjutning och CNC-bearbetning kan producera icke-standardiserade storlekar från kundritningar och tillhandahålla auktoritativa testrapporter från tredje part som täcker materialsammansättning och mekaniska egenskaper.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
