-
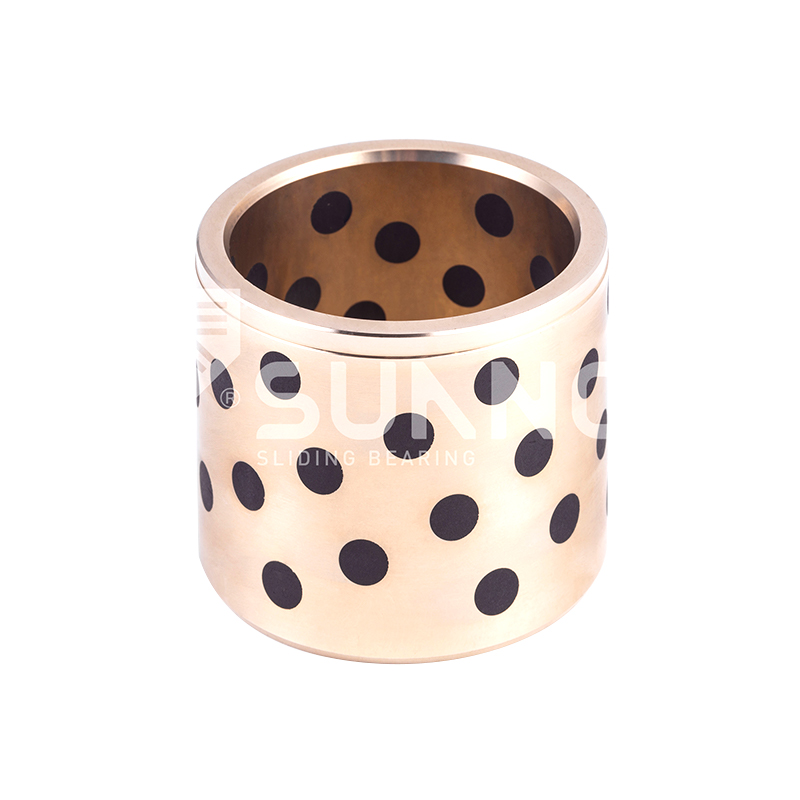 JDB fast smörjlager JDB650 självsmörjande mässingsbussning oljefria lager
-
 JDB fast smörjlager Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-

-

-

-
 SF-1 Oilless-lager SF-1SP Strip Standard Metrisk storlek Självsmörjande komposit Slide Strip
-
 SF-2 gränssmörjlager SF-2SP Standard Metrisk storlek Självsmörjande slitremsa med PTFE
-
 FB090 brons inslaget lager FB091 koppar inslaget lager


Självsmörjande bronsbussningstillverkning: gjutning, sintring och inbäddning förklaras
Branschnyheter-En ingenjör drar en misslyckad bussning från en presslänk: hålet är skärat, det yttre skalet visar slitande spår och smörjlinjen specificerades aldrig. Ersättningen behöver klara sig utan olja, vilket generellt innebär en självsmörjande bronsbussning. Dess prestanda avgörs dock innan den när löpande bandet - i gjuteriet och sintringsugnen.
Fyra tillverkningsvägar täcker nästan alla självsmörjande bronsbussningar på marknaden: centrifugalgjutning, stränggjutning, metallgjutning och pulversintring. Var och en producerar en annan materialstruktur och den strukturen bestämmer belastningskapacitet, slitagebeteende, dimensionsstabilitet och kostnad.
Varför tillverkningsprocessen avgör bussningens prestanda
En bussning är inte bara ett bronsrör med hål. Tillverkningsprocessen bestämmer dess kornstorlek, porositet och bindningen mellan matrisen och det fasta smörjmedlet. Gjuten brons är tät och stark, med grova korn som motstår stötbelastningar; det kräver maskinbearbetade fickor för smörjproppar. Sintrad brons på en stålbaksida börjar som pulver, så den har kontrollerat porositet som kan hålla olja eller snabbt smörjmedel i själva lagret. Omlindade bronsbussningar börjar som en remsa, vilket gör dem tunna, lätta och ekonomiska men begränsa deras lastkapacitet.
Kort sagt, processen är specifikationen. Definiera belastning, hastighet, axelhårdhet och tillgängligt utrymme först; välj sedan den process som matchar.
Gjutprocesser för bronsbussningar
För kraftiga bussningar och bussningar i diameter är gjutning den stora vägen. Tre metoder används i produktionen, och var och en har sin egen metallurgiska signatur.
Centrifugalgjutning
Smält brons hälls i en roterande stålform. Centrifugalkraften pressar metallen utåt, komprimerar den yttre ytan samtidigt som oxider och lättare inneslutningar tvingas mot hålet, där de hjälpers under bearbetning. Det förekommande yttre lagret är tätt, finkornigt och utmattningsbeständigt, vilket gör centrifugalgjutning till den föredragna processen för tjockväggiga bussningar som utsätts för stötbelastningar och höga värden. Det är den vägen vi använder för produkter som t.ex JDB600 självsmörjande bussningar i gjuten brons , där bronsmatrisen bär den strukturella belastningen och bearbetade fickor håller smörjmedlet.
 Grossist JDB-600 gjutna självsmörjande brons styrbussningar lagerleverantörer, Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB-600 gjuten självsmörjande brons guidebussning lagerleverantörer, Company, W... Visa produkt →
Stränggjutning
Vid stränggjutning smälts brons och dras genom en vattenkyld grafitform. Stelningen är snabb och kontrollerad, vilket ger stången en jämn finkornig med mycket låg porositet. Stränggjutna rundor är standardutgångspunkten för bussningar bearbetade från stångmaterial, eftersom defekter som krymphål och segregation är sällsynta. När en produktionsserie kräver konsekvent kemi och mekaniska egenskaper över en lång längd är stränggjutning det säkrare valet.
Metallformgjutning
För enklare geometrier och kostnadskänsliga partier kan brons hällas direkt i permanenta stål- eller gjutjärnsformar. Verktyg är billigt och ytkvaliteten är acceptabelt, men kornstrukturen är mindre enhetlig än centrifugalgjutning eller stränggjutning, och utmattningsmotståndet är lägre. Metallgjutning lämpar sig bäst för standardbussningar med måttliga belastningskrav.
Oavsett gjutväg behöver ämnet fortfarande bearbetas för att nå sin slutliga geometri. Vridning, borrning och brotschning bringar hålet till dess specificerade toleransklass - typiskt H7 för löppassform - och den bearbetade ytfinishen styr hur snabbt den fasta smörjfilmen bildas på axeln. Om du vill ha en närmare titt på de praktiska detaljerna, skisserade vi hur gjutna bronsbussningar tillverkas i en riktig gjuterimiljö .
Inbäddning av snabbt smörjmedel i bronsmatrisen
När bronsämnet är gjutet och bearbetat borras eller fräsas lagerytan med ett definierat mönster av fickor. Dessa fickor fylls sedan med fasta smörjproppar - normalt grafit blandat med metallpulver, och i vissa kvaliteter med molybdendisulfid. Pluggmönstret är inte dekorativt: djup, diameter och avstånd beräknas från lagrets PV-gräns och arbetscykel. Typisk täckning av smörjmedelsområdet är 20 % till 35 % av glidytan.
Vid inkörning överföra pluggarna en tunn film på skaftet. Den filmen, inte själva bronsytan, bär den glidande kontakten. Det är därför självsmörjande bussningar fungerar bra under låga hastigheter och intermittent rörelse, där oljefilmer är svåra att underhålla. Två förhållanden är kritiska för att filmen ska bildas: skaftet bör härdas över ungefär 45 HRC och dess ytfinish ska hållas till Ra 0,4 till 0,8 mikron. Ett mjukt eller grovt skaft kommer att nöta pluggarna innan överföringsfilmen stabiliseras.
Pluggplacering följer lagrets belastningszoner. En flänsförsedd bussning, till exempel, tar emot pluggar i både hålet och flänsytan, eftersom tryckytan genererar sitt eget glidgränssnitt. I form- och automationsapplikationer, till exempel, JDB650 solida smörjbussningar använd denna inbäddningsprincip för att ge underhållsfri styrning vid ejektor- och styrpositioner.
 Grossist JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB650 självsmörjande mässingsbussning oljefria lagerleverantörer, företag, vi... Visa produkt →
Sintring: bimetallbussningar med stålstöd
Inte varje självsmörjande bussning börjar som ett gjutet ämne. Pulvermetallurgi bygger delen annorlunda: en stålbaksida med ett poröst bronsskikt sintrat på det.
Tillverkningssekvensen är okomplicerad. Ett stålband rengörs, beläggs med ett lager av kopparlegeringspulver och passerar genom en ugn vid sintringstemperatur under en kontrollerad atmosfär. Pulverpartiklarna binder till varandra och till stålet och bildar en kontrollerad porositet. Efter sintring rullas bandet till slutlig tjocklek och porerna impregneras med olja eller laddas med snabbt smörjmedel. Resultatet är en bussning som kombinerar den strukturella styrkan hos ett stålhölje med friktionsbeteendet hos ett glidskikt av brons.
Stålstödda bussningar är mycket tunnare än gjutna konstruktioner och förlitar sig på en interferenspassning i husets hål. De är standardlösningar för hydraulpumpar, kugghjulspumpar, kompressorer och fordonskomponenter där utrymmet är begränsat. Den 200-B oljehållande bimetalllager är ett bra exempel på denna konstruktion, med snabbt smörjmedel dispergerat direkt i det sintrade lagret.
 Grossist 200#B oljehållande bimetalllager (stålstöd Koppar Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina 200#B oljekvarhållande bimetalllager (stålstöd kopparsintrar med solid L... Visa produkt →
Den viktigaste skillnaden från gjuten brons är porositeten. Ett sintrat skikt fungerar som en smörjmedelsbehållare; gjuten brons har ingen användbar porositet, så smörjmedel måste tillföras med pluggar. Avvägningen är att sintrade skikt är tunna och mindre toleranta mot kantbelastning och kontaminering än en solid gjuten vägg.
Omlindade bussningar: ett lättare alternativ
För lätt och medelstor belastning erbjuder lindade bussningar och snabb och ekonomisk väg. En bronsremsa med förpressade grafitpluggar rullas till en cylindrisk form och formas till den färdiga diametern. Väggtjockleken är liten, allmänt 1 till 2,5 mm, och bussningen beror på husets hål för stöd. Omlindade bussningar pressar lätt in och kostar mindre än gjutna alternativ, men de kan inte matcha gjutna konstruktioner i stöttålighet eller lastkapacitet. De väljs bäst när vikt, kostnad och monteringshastighet uppväger extrema arbetskrav.
Kvalitetskontroll över hela produktionslinjen
Det som skiljer och pålitligt genomfört från ett tidigt skede är inspektionsdisciplin i varje steg. I vårt gjuteri analyseras varje värme med en spektrometer i tre steg: före gjutning, under gjutning och på den färdiga gjutningen. Den sekvensen fångar olämplig tennbrons eller mässing innan den blir ett skaft i fältet.
Köpare bör vara om samma bevis som de skulle kräva från alla kritiska komponenter: rapporter om kemisk sammansättning, värden för mekaniska egenskaper och dimensionsregister. Om leverantörer kan dessutom tillhandahålla testresultat från ett oberoende laboratorium, så mycket bättre. För icke-standardiserade delar är dimensionskontroll ännu viktigare, eftersom passformen designas tillsammans med delen. Vi tar upp den praktiska sidan av detta i vår guide till anpassade bronsbussningar med icke-standardiserade mått och toleranser .
Jämför de fyra tillverkningsvägarna
Tabellen nedan är en första-pass-jämförelse. Använd den för att lista processalternativ innan du pratar med en tillverkare.
| Process | Materialstruktur | Typisk bussningsform | Lastkapacitet | Passar bäst till |
|---|---|---|---|---|
| Centrifugalgjutning | Tätt, finkornigt yttre skal | Tjockväggiga cylindriska och flänsförsedda bussningar | Hög | Tungt maskineri, pressar, stötbelastningar |
| Stränggjutning | Jämn finkornig, mycket låg porositet | Barstock bearbetad till anpassade storlekar | Hög | Långa produktionsserier, jämn kvalitet |
| Metallformgjutning | Tillräcklig densitet, mindre enhetlig korn | Enkla standardgeometrier | Medium-hög | Kostnadskänsliga standarddelar |
| Sintrad bimetall | Poröst bronsskikt bundet till stål | Tunnväggiga hylsa och flänsbussningar | Medium-hög | Hydraulik, kugghjulspumpar, bilar |
| Inlindad brons | Valsad remsa med pressade grafitpluggar | Tunnväggiga hylsor och flänsformar | Medium | Lätt till medelstor belastning, lågkostnadsmontering |
Gjutna och sintrade mönster åldras också olika. Sintrade lager slits jämnt men är tunna; gjuten brons håller längre under nötande och hög kantbelastningsförhållanden. Detaljerad information om denna avvägning finns tillgänglig i vår jämförelse av sintrade kontra gjuten brons bussning lång livslängd .
Vad du ska leta efter hos en bussningstillverkare
Utgå från slutsatsen: välj en tillverkare som kontrollerar materialet från smältan till det färdiga hålet. En fabrik som smälter sin egen brons, gjuter den och sedan bearbetar den på samma plats kan förkorta ledtiderna och eliminera risken att köpa ämnen av okänd kvalitet från externa källor.
En integrerad leverantör bör kunna visa dig följande:
- Egen smält- och gjutkapacitet, som idealiskt täcker centrifugal-, kontinuerliga och metallgjutningsprocesser.
- CNC-svarvning, borrning och fräsning för färdiga mått och ytfinish.
- Spektrometerverifiering av kemi på varje värme.
- Tillgång till oberoende laboratorietestrapporter för sammansättning och mekaniska egenskaper.
- Dokumenterad erfarenhet av icke-standardiserade storlekar, toleranser och anpassade pluggmönster.
Den nivån av kontroll är det som gör att en JDB solid-smörjande seriedel kan gjutas av en speciallegering och bearbetas till snäva toleranser inom samma produktionsvecka. Det är också skillnaden mellan en bussning som passar vid ankomst och som kräver omarbetning på ditt löpande band.
Den verkliga specifikationen för en självsmörjande bronsbussning skriver av dess tillverkningsprocess. Definiera belastning, hastighet, axelhårdhet och tillgängligt utrymme först. Matcha sedan process. Var sedan leverantören om samma bevis som du skulle kräva från alla kritiska komponenter – kemi, mekanik och dimensioner. Den sekvensen ger dig en bussning som håller längre än maskinen den skyddar.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
