-
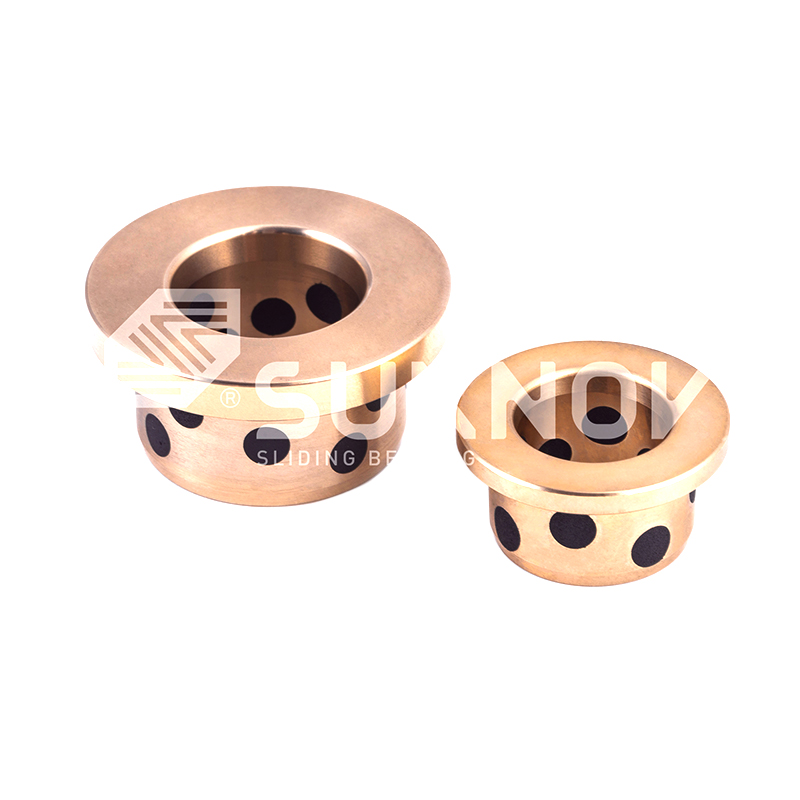
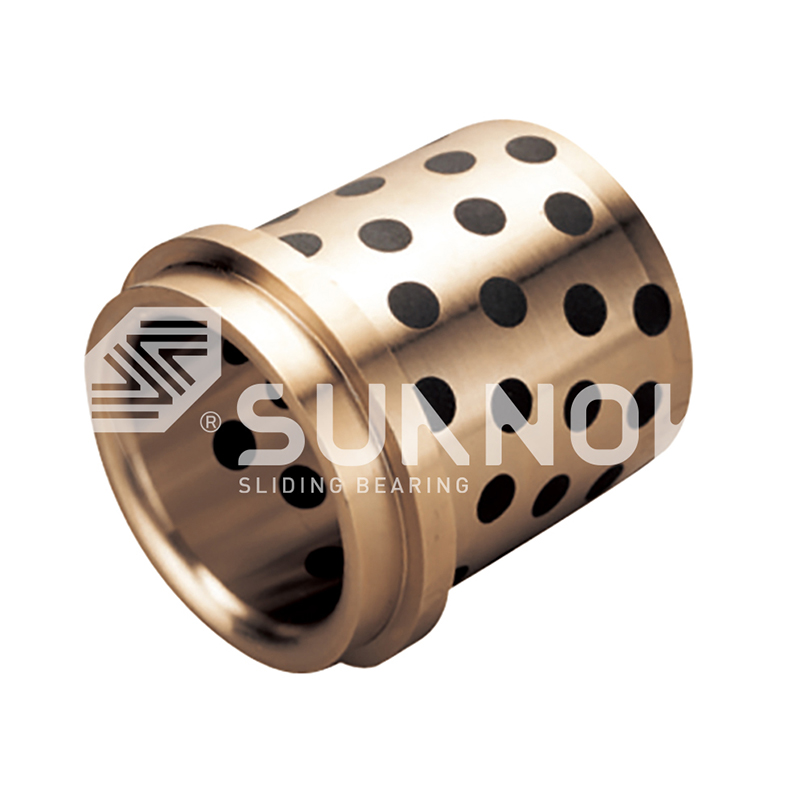
 JDB fast smörjlager Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
-
-
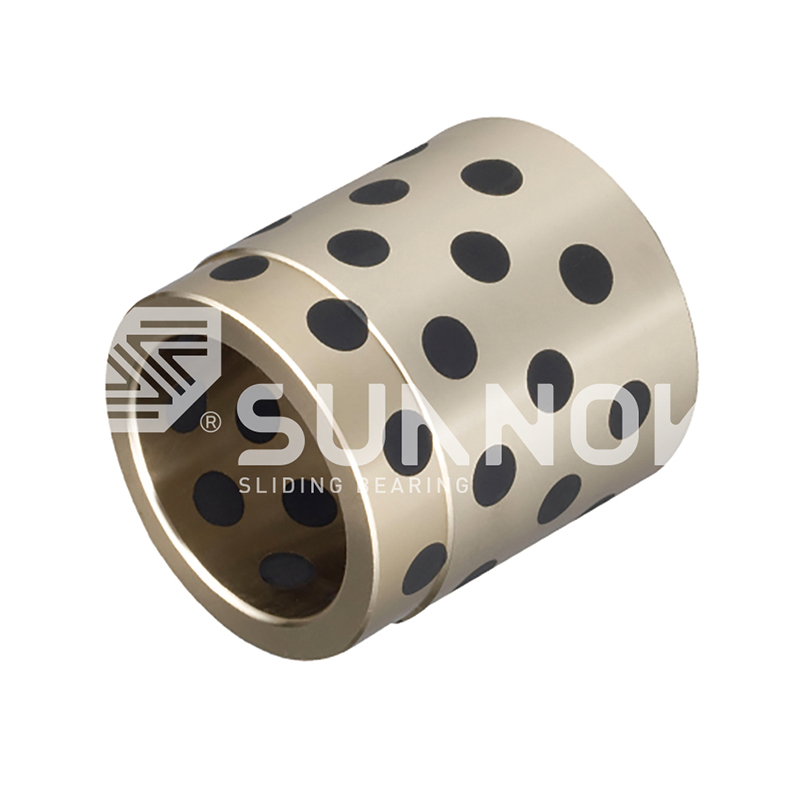 JDB fast smörjlager Rörformigt självsmörjande bronsbussning Grafitpluggat glidlager JPBW, JPBF
-

-
 SF-1 Oilless-lager SF-1SP Strip Standard Metrisk storlek Självsmörjande komposit Slide Strip
-
 JF-800 BI-metalllager JF-800F Standard metrisk flänslager
-
 FB090 brons inslaget lager FB092 brons inslaget lager


Hur man väljer en pålitlig självsmörjande bronsbussningstillverkare: En köpguide
Branschnyheter-En inköpsingenjör som jämförde sex offerter för en nominellt identisk bronsbussning såg en gång prisspridningen nå 42 procent. Den dyra delen var inte nödvändigtvis bättre material; det var en verifierbar process. En pålitlig självsmörjande bronsbussningstillverkare kontrollerar legeringen från smält till färdigt hål, dokumenterar varje inspektion och stödjer anpassade dimensioner med tekniska data. Den här guiden beskriver de revisionspunkter som inköpsteamen använder när kostnaden för lagerfel är högre än delpriset.
Vad definierar en pålitlig självsmörjande bronsbussningstillverkare
En pålitlig självsmörjande bronsbussningstillverkare är en som kontrollerar kopparlegeringen från smältan till det färdiga hålet, bevisar materialsammansättningen med rekord och håller dimensionella toleranser som matchar applikationen. Vilken leverantör som helst kan lägga till en grafitplugg till en bronshylsa; få kan upprepa samma mikrostruktur och smörjmedelsfördelning över tusentals delar.
Arbetsdefinition
En självsmörjande bronsbussning är en kopparlegeringshylsa som fungerar utan extern olja eller fett. Dess smörjförmåga kommer från fasta smörjmedel som grafit, molybdendisulfid (MoS2) eller PTFE inbäddade i lagerstrukturen. Leverantörspålitlighet innebär repeterbar kemi, konsekvent smörjmedelsfyllning och dokumenterad kvalitet på varje batch.
Förmåga som skiljer ett gjuteri från en återförsäljare
- Intern smältning och gjutning: legeringskemin kontrolleras vid källan istället för att ärvas från köpta ämnen.
- Inbäddning av fast smörjmedel: grafit- eller MoS2-fickor placeras utan hålrum, sprickor eller utsmettning.
- Precisionsbearbetning: CNC-svarvning och -borrning håller H7 eller applikationsspecifika borrpassningar som ritningar kräver.
- Dokumentationsbevis: spektrometerrapporter, mekaniska testvärden och materialcertifikat matchas med batchnummer.
Två leverantörer kan citera samma kopparlegeringskvalitet; bara en kan visa dig smältrekordet. Det är det kortaste tillförlitlighetstestet i praktiken, så be om det först, inte sist.
Verifiera materialkontroll och spårbarhet av legeringar
Börja granskningen med material eftersom legeringssammansättningen avgör lastkapacitet, friktion och slitagelivslängd innan någon geometrisk mätning spelar roll. En seriös tillverkare publicerar sina kopparlegeringskvaliteter och anger gjutvägen: centrifugalgjutning för rund massa, stränggjutning för långa stänger eller metallgjutning för komplexa ämnen. Varje rutt ändrar porositet och kornstruktur, vilket förändrar hur bussningen beter sig under en tung belastning.
Smörjmedelsfyllningen spelar lika stor roll. Grafit passar glidning med låg hastighet och hög belastning; MoS2 förbättrar inkörningsfasen; och vissa brons-grafitblandningar tjänar specifika temperatur- eller kontamineringsförhållanden. En leverantör som kartlägger dessa alternativ till ditt PV-värde gör ingenjörsarbete; en leverantör som endast citerar från en prislista tar emot beställningar. För medelbelastade maskiner, en mässingsbaserad massiv smörjande bussning som t.ex JDB650 solid smörjande bussning är en vanlig utgångspunkt i JDB-familjen.
 Grossist JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB650 självsmörjande mässingsbussning oljefria lager leverantörer, företag, vi... Visa produkt →
Innan du jämför priser bör du förstå hur tillverkningsrutten ändrar prestanda. En direkt jämförelse av sintrade kontra gjuten brons bussning lång livslängd visar var varje process vinner, och den kunskapen hindrar dig från att betala en premie för fel del.
In-house gjutning kontra outsourcade ämnen
Oberoende gjuteri
- Smältregister för varje värme.
- Chemistry can be adjusted to the specification.
- Tredjepartsanalys från samma värme som produktion.
- Kortare ledtider eftersom legeringsförsörjningen är intern.
Outsourcade ämnen
- Lägre inträdeskostnad och enklare prissättning.
- Inga smältdata eller värmespårbarhet.
- Risk för gradavvikelse mellan inköpta partier.
- Att ta emot inspektion måste vara rigoröst för att kompensera.
Zhejiang Shuangnuo Bearing Technology Co., Ltd., med nästan ett decenniums fokus på självsmörjande kopparlegeringar, utför spektrometerkontroller före, under och efter varje smältning, och lämnar sedan in regelbundna prover till nationella testorgan för sammansättning och mekanisk verifiering.
Utvärdera gjutnings-, sintrings- och bearbetningskapacitet
Inspektera produktionsgolvet, inte bara katalogen, eftersom utbudet och omfattningen av utrustningen avgör om en leverantör kan hålla toleranser och leverera i tid. Tillverkning av självsmörjande bronsbussningar kombinerar gjutning eller sintring med bearbetning och inspektion. Centrifugalgjutning ger täta runda ämnen, kontinuerlig gjutning förbättrar konsistensen över långa serier, och sintring är kärnvägen för bimetallprodukter med stålstöd.
Bearbetningskapacitet är det som omvandlar gjutgods till flänsförsedda bussningar, slitplattor och tryckbrickor med den noggrannhet som ritningen kräver. En leverantör med en riktig maskinverkstad kan ta en konstruerad ritning och svara med processfeedback; ett handelsbolag kan bara lämna över ritningen till någon annan.
10 år av fokuserad produktion av självsmörjande legeringar
80 CNC-svarvar och bearbetningscenter på plats
3 gjutvägar: centrifugal, kontinuerlig, metallform
6 produktfamiljer: JDB, SF1, SF2, JF, FB090, 200-serien
Revisionschecklista för en bronsbussningsleverantör
| Kriterium | Vad ska verifieras | Varför det spelar roll | Godkänt märke |
| Legeringskemi | Spektrometerrapport kontra publicerat betyg | Kompositionsdrift förkortar livslängden | Betyg inom spec på varje heat |
| Gjutprocess | Centrifugal, kontinuerlig eller metallform | Processen kontrollerar porositet och densitet | Porositet dokumenterad och kontrollerad |
| Påfyllning av smörjmedel | Grafitareaförhållande och fördelning | Fyllningsnivån ställer in PV-gränsen | Enhetlig inbäddning, inga tomrum |
| Borretolerans | H7 eller applikationsspecifik passform | Lösa hål skapar kantbelastning | Uppmätt Cpk över 1,33 |
| Dokumentation | Tredjeparts mekaniska tester | Bevis ersätter marknadsföringspåståenden | Rapport kopplad till ett batchnummer |
För tungt belastade roterande strukturer, en tjockväggig design som t.ex JDB600 lager av gjuten kopparlegering ger en strukturell marginal som tunnväggiga liners inte kan matcha, vilket är anledningen till att gjutförmågan är viktig i urvalsprocessen.
 Grossist JDB-600 gjutna självsmörjande brons styrbussningar lagerleverantörer, Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina JDB-600 gjuten självsmörjande brons guidebussning lagerleverantörer, Company, W... Visa produkt →
Trestegs spektrometerkontroll på varje smälta: kontroll på ugnssidan, verifiering i mitten av hällningen och bekräftelse efter stelning. Den disciplinen är det som håller betygsglidningen borta från en produktionskörning.
Kravkvalitetsdokumentation och ingenjörsstöd
En trovärdig leverantör kan reproducera testrapporten bakom vilken batch som helst och kommer att stödja icke-standardiserade hålstorlekar, flänsar och slitplåtar med tekniska data istället för gissningar. Documentation is not administrative overhead; det är det enda sättet du kan granska en produkt som redan är installerad i din maskin.
Fem dokument definierar ett acceptabelt kvalitetspaket för en självsmörjande bronsbussningsorder:
- Materialcertifikat med kopparlegeringskvalitet och kemisk sammansättning.
- Tredjeparts mekanisk testrapport som täcker hårdhet och draghållfasthet.
- Dimensionell inspektionsrapport för hål, ytterdiameter och flänslopp.
- PV-gräns- eller slitagehastighetsdata för den specifika fyllningen med fast smörjmedel som används.
- Batch- eller värmenummer som länkar varje dokument till de levererade delarna.
Custom work is the real test of a manufacturer. En leverantör som bearbetar icke-standardiserade bronsbussningars mått och toleranser internt kommer att svara på toleransfrågor med data, inte med ett löfte om att delen helt enkelt kommer att passa.
Relative weight of selection factors
Viktning baserad på felkostnad och revisionsansträngning för industriell bussningsupphandling.
En testrapport utan batchnummer och en offert utan tolerans är samma sak: pappersarbete som inte kan användas när ett lager går sönder tidigt.
Red Flags That Disqualify a Supplier
Flera varningsskyltar bör ta bort en kandidat från övervägande omedelbart, oavsett hur attraktiv offerten ser ut. These are not points to negotiate; de indikerar att leverantören inte kontrollerar vad den säljer.
- Inga smältregister, materialcertifikat eller batchnummer.
- En katalog som gör anspråk på allt möjligt material men som inte kan förklara processskillnader.
- Inget åtagande om håltolerans eller vägledning för monteringspassning.
- Ett långsamt och undvikande svar när uppgifter om kemisk sammansättning efterfrågas.
- Appliceringsråd som ignorerar hastighet, temperatur, kontaminering eller smörjförhållanden.
Ett tecken på kompetens är en ärlig rekommendation att byta familj. För lägen med högre hastighet och lättare last, en tunn vägg SF1 oljefritt lager kan överträffa en massiv gjuten bronsbussning, och en seriös tillverkare kommer att säga det till dig istället för att sälja fel del. Se upp för det vanliga missuppfattningar vid inköp av självsmörjande bronslager som driver köparna mot det billigaste eller tyngsta alternativet utan data.
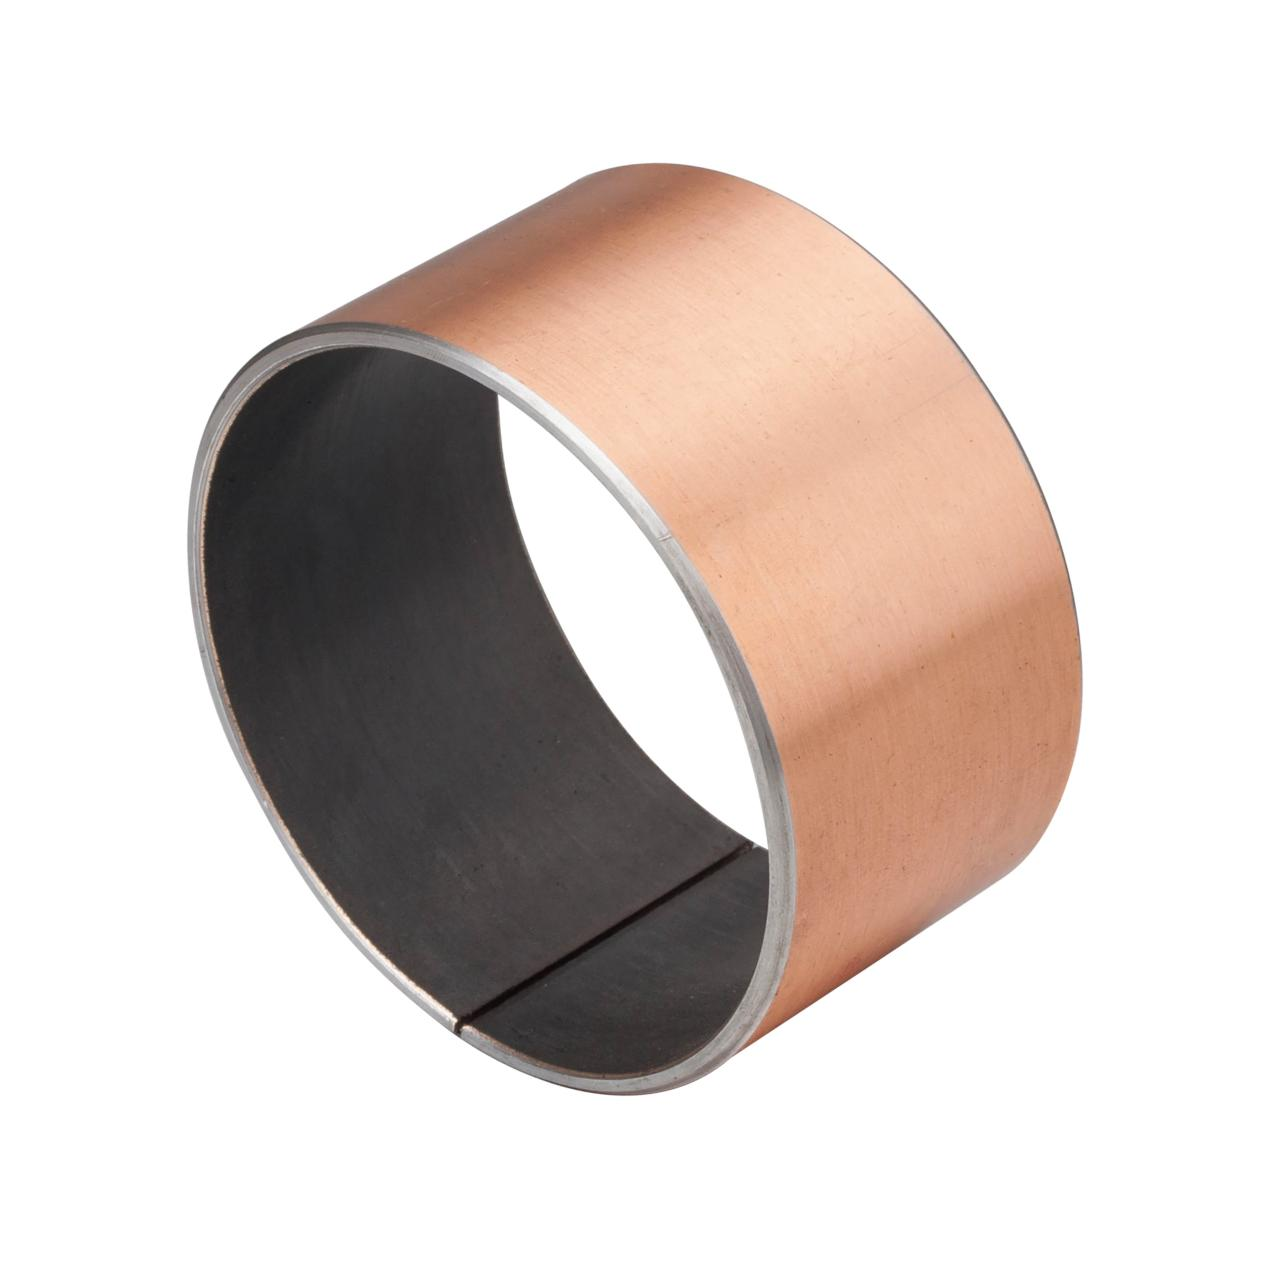 Underhållsfritt SF-1 självsmörjande lager i grossistledet för tunga applikationer Zhejiang Shuangnuo Bearing Technology Co., Ltd. är Kina underhållsfritt SF-1 självsmörjande lager för tunga applikationer - låg... Visa produkt →
Den billigaste offerten blir bara värde om bussningen överlever en hel underhållscykel. Upphandling som hoppar över materialverifiering betalar två gånger: en gång för delen och en gång för stilleståndstiden.
Vanliga frågor
Vilken är den viktigaste faktorn för att välja en självsmörjande bronsbussningstillverkare?
Material control and traceability. Legeringskemi och fastsmörjmedelsfyllning definierar lagrets PV-gräns, slitagehastighet och belastningskapacitet. Om de inte är verifierade är inga andra kvalitetspåståenden tillförlitliga.
Bör köpare begära ett materialcertifikat för varje parti?
Ja. Sammansättningen glider mellan heaten och ett certifikat matchat med ett batchnummer är det enda praktiska sättet att bekräfta att levererade bussningar matchar det godkända provet och den angivna kvaliteten.
Vilken håltolerans bör en bronsbussningstillverkare ha?
För de flesta roterande axlar är ett H7-hål eller motsvarande applikationsspecifik passform den förväntade standarden. En leverantör som inte kan ange tolerans på ritningen är inte beredd att tillverka tekniska komponenter.
Förkortar egengjutning ledtiderna för anpassade bronsbussningar?
Vanligtvis ja. Integrerad produktion tar bort väntan på externa ämnen och gör det möjligt för gjuteriet att anpassa kemin till applikationen, vilket förkortar cykeln för icke-standardiserade dimensioner och speciallegeringar.
Kontakta oss //
Har frågor? Heja!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiserar sig på produktion av olika självsmörjande kopparlegeringsbussningslagerprodukter
Snabblänkar
Relaterade produkter
Kontakta
- Tillägga: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Anpassade självsmörjande kopparlegeringar
